Un timer di ricuperazione lenta pò indicà un prublema di alimentazione, un prucessu cambiatu o hardware purtatu. U diagnosticu utile vi dice quale, è s'ellu hè veramente custa u tempu di ciclu.
Se a ricuperazione di a vite di stampatura à iniezione dura troppu longa, prima cunfirmà chì ritarda u ciculu. Allora verificate a continuità di l'alimentazione, a velocità di a vite reale, a pressione di retroazione è a temperatura contru una corsa di riferimentu stabile. Inspeccione a geometria è l'usura quandu quelli cuntrolli ùn spieganu micca a perdita. Sustituisce i cumpunenti solu dopu avè identificatu a funzione limitante.

Prima, stabilisce se a ricuperazione hè nantu à u percorsu criticu di u ciculu
A ricuperazione di a viti hè a tappa di plastificazione è di misurazione: a viti gira, prepara u prossimu colpu è si ritrae cum'è u fondu s'accumula davanti à ellu. Hè sfarente di l'iniezione, quandu u vitu si move in avanti per furnisce quellu colpu. Verificate a definizione di u timer di u vostru controller, soprattuttu s'ellu include un ritardu o decompressione.
A ricuperazione spessu si sovrappone una parte di a sequenza di rinfrescante. U so effettu nant'à u tempu di u ciclu tutale dipende dunque da quandu a ricuperazione principia è chì l'azzione di a macchina deve aspittà per finisce. Leghjite a traccia di a sequenza invece di suppone chì ogni siconda eliminata da a ricuperazione elimina una seconda da u ciculu.
| Durata di ricuperazione | Aspetta oltre a finestra | Ciò chì significa u cambiamentu |
|---|---|---|
| 12 seconde | 2 seconde | A ricuperazione ritarda a prossima azzione. |
| 9 seconde | 0 seconde | A migliione di ricuperazione di 3 seconde elimina 2 seconde d'attesa. |
| 7 seconde | 0 seconde | Un altru 2 seconde di ricuperazione ùn porta micca più riduzzione di ciclu in questu esempiu. |
A nostra prima quistione hè s'ellu a macchina hè in attesa di funnu o simpricimenti rappurtate un numeru chì vulete riduce. Se a ricuperazione s'adatta digià cunfortu in a finestra dispunibile, ci concentreremu nantu à a coerenza è a qualità di fusione prima di ricumandà una vite di più altu rendiment.
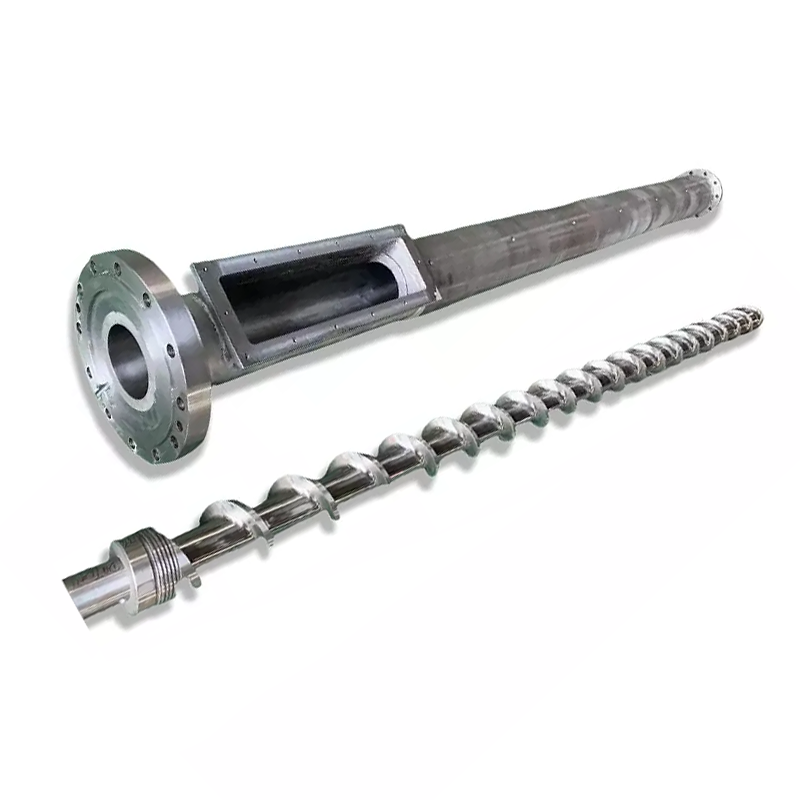
Per una spiegazione più larga di l'assemblea, vede u nostruguida di canna a vite per stampaggio a iniezione. Quì, l'ughjettu hè più strettu: stabilisce perchè a ricuperazione hà cambiatu è quale azzione sustene l'evidenza.
Un cambiamentu bruscu è una decadenza graduale necessitanu diversi punti di partenza
Salvà una riferenza prima di aghjustà a macchina. Comparare a stessa qualità di resina, rapportu di regrind, setting shot, moldu è cundizione di temperatura. Registrate ciculi individuali cum'è a media; una ricuperazione occasionale assai lenta pò disturbà a produzzione ancu quandu a media pari accettabile.
| Patrunu osservatu | Verificate prima | Evidenza chì vale a pena di arregistrà |
|---|---|---|
| Aumentu bruscu dopu un cambiamentu di materiale o ricetta | Forma di alimentazione, regrind, cundizione d'asciugatura è paràmetri trasferiti | Lot di materiale, rapportu di mistura, cundizione di particella è registri di prucessu prima / dopu |
| Cicli lenti intermittenti cù ciculi normali trà elli | Interruzzione di l'alimentazione, ponte è variazione di a velocità attuale | Traccia di ricuperazione, attività di caricatore è RPM attuale per i stessi cicli |
| A ricuperazione s'aggrava gradualmente sottu un duvere stabile | Verificate e cundizioni di u funziunamentu, poi inspeccione l'usura | Dati di ricuperazione storica è dimensioni misurate di vite / canna |
| Carica alta è RPM attuale sottu u cumandamentu | Drive di a macchina, limite di torque è cundizione termale | RPM attuale versus cumandatu, tendenza di carica è allarmi di a macchina |
| U prublema principia subitu dopu à a sustituzione di cumpunenti | Identità di parte installata, dimensioni, geometria è assemblea | Revisione di disegnu appruvata, cumpunenti adattati è paràmetri di cumissioni |
Questi mudelli decidenu l'ordine d'investigazione; nimu hè una prova per sè stessu. Un difettu bruscu cù rumore, scoring o carica anormali necessita una pronta attenzione di u serviziu di a macchina, ancu s'è u timing inizialmente s'assumiglia à un prublema di prucessu.
Confirmate chì i pellets ghjunghjenu à a vite continuamente
Un hopper pienu ùn stabilisce micca chì a vite hè stata alimentata. Verificate u caricatore, u slide off, u percorsu di u materiale è u raffreddamentu di a gola. Cerca una interruzzione chì coincide cù i ciculi lenti prima di cambià a seccione di compressione o urdinendu un novu vitu.
Asahi KaseiGuida Asaclean nantu à u ponte di golaspiega cumu u calore vicinu à a zona di u barillu posteriore pò ammorbidisce i pellets prematuremente. I pellets ponu clump è ostruisce u passaghju, lascendu a vite corta di materiale ancu s'è a resina ferma sopra.
Verificate ciò chì hà cambiatu in u feed stessu. Un rapportu di regrind differente, più fini o particelle irregulari meriteghja attenzione. Celanese specificamente ligami a qualità di particella di regrind à e prublemi di nutrimentu è di ricuperazione in u soGuida di trasfurmazioni Vectra® LCP. I so cunsiglii sò specifichi di materiale, ma furniscenu un mutivu concretu per registrà a cundizione di particella invece di solu u nome di resina.
Se a ricuperazione si deteriora dopu un cambiamentu di regrind, l'avemu paragunatu cù un feed di riferimentu appruvatu prima di cambià hardware. Se u vechju cumpurtamentu di ricuperazione torna, l'investigazione di l'alimentazione hà guadagnatu priorità. Stu risultatu dà à a fabbrica una direzzione assai megliu cà una dumanda per un "vitu più veloce".
L'asciugatura deve sempre risponde à i bisogni di u fornitore di resina. Ùn assume micca chì l'umidità hè a spiegazione per ogni prublema di timing, o chì a ricuperazione accettabile prova chì a resina hè abbastanza secca. A processabilità è a qualità finale di a parte necessitanu cuntrolli separati.
Verificate a velocità attuale, a pressione di retroazione è a temperatura di fusione inseme
Leghjite RPM attuale, micca solu u setpoint
Se u cumandimu ùn hè micca cambiatu, ma a vite gira più lentamente, inspeccionà i limiti di u funziunamentu di a macchina è u cumpurtamentu di u drive. Una ricunniscenza di geometria ùn pò micca risolve un gap inspiegabile trà a velocità dumandata è consegnata. Registrate a velocità attuale à traversu u colpu di ricuperazione, soprattuttu induve a rallentazione principia.
RPM hà ancu bisognu di u diametru di a vite per significà assai. I nostrigamma di viti per stampaggio a iniezioneinclude diametri da 30 à 170 mm. Trasferendu un paràmetru di velocità di rotazione trà i diversi diametri cambia a velocità perifèrica à a superficia di a vite.
Velocità periferica, m/s = π × diametru, mm × RPM ÷ 60.000
À 100 RPM, una vite di 40 mm hà una vitezza perifèrica di circa 0,209 m/s; una vite da 60 mm raggiunge circa 0,314 m/s. Quessi sò esempi calculati, paràmetri micca cunsigliatu o calculi diretti di u tassu di cisura di fusione.
Aduprate a guida di trasfurmazioni di a qualità di resina attuale è i limiti di a macchina per ghjudicà a velocità. L'aumentu di u RPM hè utile solu se a macchina pò furnisce è a fusione risultante resta accettabile.
Scuprite perchè a pressione posteriore hè stabilita induve hè
A pressione posteriore resiste à a ritirata di a vite durante a ricuperazione è affetta cumu u materiale hè plasticizatu. S'ellu hè statu aumentatu per correggerà una preoccupazione di mistura o misurazione, riducendu solu per migliurà u timer pò riportà quellu prublema di qualità. Cunfirmà s'ellu a prissioni mustratu hè idraulica o prissioni plastica specifichi prima di paragunà machini.
Una raccomandazione universale di back-pressure hè particularmente inutile. Per Vectra LCP,Celanese specifica una contrapressione minima, specifica 5-15 bar, è avvirtenu nantu à u surriscaldamentu è i danni di fibre cù pressione eccessiva. Hè una guida per Vectra, micca un paràmetru per copià in un prucessu PP, ABS o PC.
Verificate a fusione prima di accettà u paràmetru più veloce
I punti di setpoint di u barile ùn descrivenu micca cumplettamente a cundizione termale di a fusione. Segui una prucedura appruvata di misurazione di a temperatura di fusione, verificate u sistema di riscaldamentu è sensori, è paragunate a qualità di a parte dopu un cambiamentu cuntrullatu. Un tempu di ricuperazione più brevi cù a decolorazione, u materiale unmelted o una consistenza più povera ùn hè micca un adattamentu successu.
Cambia una variabile pertinente à u mumentu è permette à u prucessu di stabilizzà. UGuida di risoluzione di i prublemi Vectrausa stu stessu approcciu in scena. Mantene a prova in a finestra di u funziunamentu appruvata per u materiale chì veramente eseguite.
Separate una sezione di trasportu usata da un anellu di cuntrollu chì perde
Quandu e cundizioni di l'alimentazione è di u funziunamentu sò paragunabili, ma a ricuperazione cuntinua a deteriorazione, a cundizione di a vite è di a canna meriteghja inspezione. Misura u diametru esternu di u volu è u foru di canna in pusizioni definite contru à u disegnu o limiti di ispezione stabiliti. Inspeccione i danni di a superficia è e dimensioni.
L'assemblea di viti frontale hà bisognu di una prova diversa. Durante a ricuperazione, a vàlvula di non-ritornu permette à u funnu di avanzà; durante l'iniezione, deve esse sigillatu contr'à u flussu backward. Una vàlvula in fuga pò influenzà a cunsistenza di u colpu, ma questu ùn stabilisce micca chì a sezione di plastificazione di u vitu hè stata usata.


Se u pesu di cuscinu o colpu varia ancu, include a prova di valvola di non-return di u fabricatore di a macchina in l'investigazione. I nostriguida di scelta di punta di vitecopre l'anellu, u sediu è e dimensioni di accoppiamentu in più dettagliu.
Ùn avemu micca autorizatu un rimpiazzamentu cumpletu di viti è barili solu cù un timer lento. À u cuntrariu, un novu vitu ùn deve micca entra in un canna usatu senza verificà l'adattazione resultanti. Richiede un rapportu dimensionale chì identifica e pusizioni di misurazione è i limiti di usura utilizati per ghjunghje à a raccomandazione.
Quandu un disignu di viti differenti hà sensu?
Una revisione di u disignu diventa utile quandu a geometria attuale ùn pò micca risponde à u duvere previstu in cundizioni operative accettabili. Questu pò seguità un cambiamentu di resina, un esigenza di colpu più grande o una finestra di ricuperazione dispunibule più corta. Mantene separatu da a ristaurazione di un prucessu prima successu chì hè solu deterioratu.
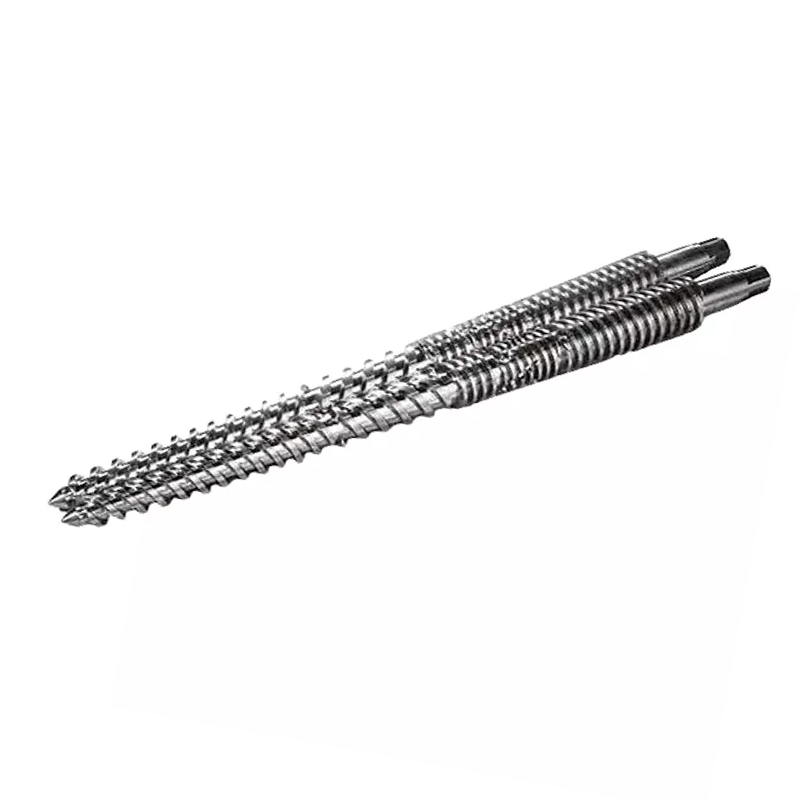
E nostre duie famiglie di prudutti di viti di iniezione illustranu una scelta di design pertinente:
| Disegnu Nanhaiya | Sezione di cumpressione | Cumu l'avemu aduprà in a rivista |
|---|---|---|
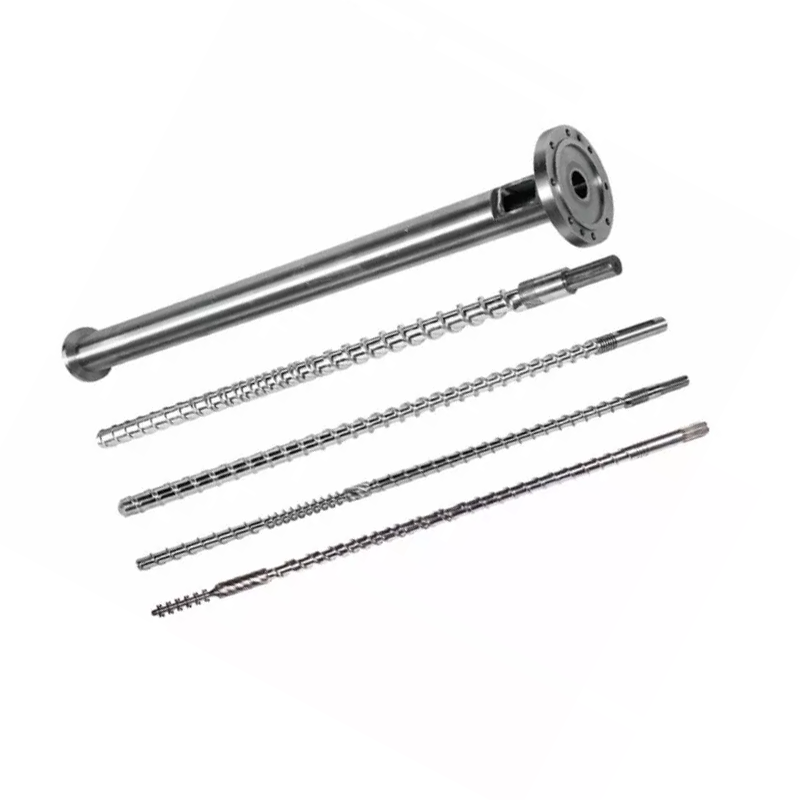
| Vite per stampaggio a iniezione graduale | Di solitu 40% -60% di a lunghezza totale di a vite, circa 50% in a descrizzione di u produttu | Una riduzzione più longa è graduale di a prufundità di u canali per i duveri chì necessitanu plasticizazione cuntrullata. Evaluate a resina precisa, u colpu è u cumpurtamentu termale. |
| Vite di stampaggio a iniezione mutante(disegnu di cumpressione brusca) | Circa 5% -15% di a lunghezza totale di a vite | Una transizione più corta cù una riduzzione più forte di a prufundità di u canali. Evaluate u duvere di fusione è l'uniformità termale prima di selezziunate per affruntà una limitazione di capacità. |
U nostru disignu graduale copre applicazioni cumprese PS, PC è ABS; a famiglia di cumpressione brusca include applicazioni cum'è PE è PP. Queste rotte di produttu aiutanu à inizià a discussione. Ùn rimpiazzanu micca a rivista di resina è a macchina, in particulare cù filler, regrind o una specificazione di qualità esigenti.

U trattamentu di a superficia indirizza l'usura, micca una gola di alimentazione bluccata
E duie famiglie di prudutti utilizanu l'acciaio 38CrMoAlA. E so specificazioni di u pruduttu di u pruduttu includenu e seguenti opzioni di trattamentu, chì appartenenu à a discussione di rimpiazzamentu quandu l'ispezione identifica l'usura:
| Pruprietà | Valore di u pruduttu di u pruduttu | Ciò chì significa per l'inchiesta |
|---|---|---|
| Durezza di nitrurazione | HV900-1100 | Specificate e superfici trattate è u requisitu di ispezione. |
| Profondità di nitrurazione | 0,5-0,8 mm | Identificà u trattamentu sceltu; ùn inferisce micca a vita di serviziu da a prufundità solu. |
| Durezza di a lega di nichel-tungstenu | HRC55-62 | Rivedi l'alea cù a resina, u filler è u mudellu di usu. |
| Prufundità di a strata di lega | 0,8-2,0 mm | Definite e zone rinfurzate nantu à a specificazione di cumpunenti accunsentita. |
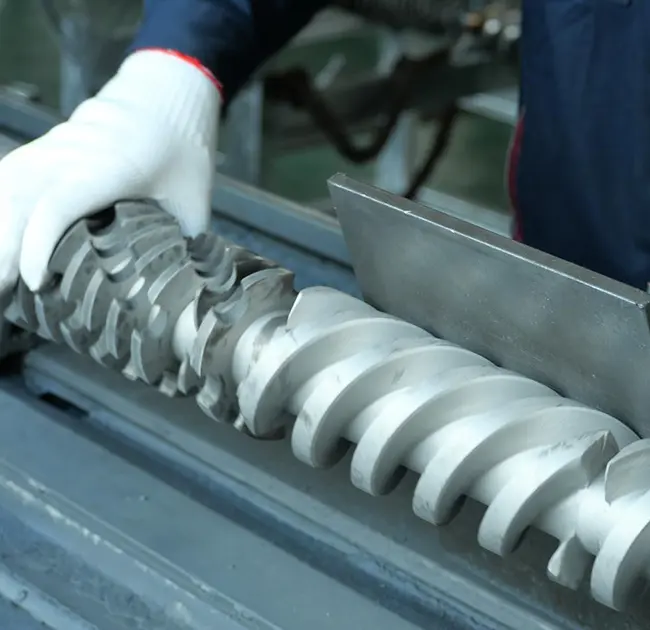
I nostridettagli di u produttu di vite gradualidescrive u rinforzu di e zone vulnerabili cù una lega di nichel-tungstenu. Da una perspettiva di fabbrica, vulemu chì a prutezzione pruposta currisponde à l'usura misurata. Una superficia più caru ùn riparà micca l'alimentazione inadegwata o stabilisce chì a geometria di u vitu hè adattatu à a resina.


Trasfurmà u diagnosticu in una azzione specifica
Mantene a raccomandazione stretta quant'è l'evidenza permette. Una interruzzione di l'alimentazione richiede una correzione di u sistema di alimentazione. Un cumandamentu di velocità chì a macchina ùn pò micca mantene e chjama per una revisione di a macchina. A perdita di valvula cunfirmata richiede una valutazione di valvula è interfaccia. L'usura misurata di a vite o di u barile supporta una sustituzione di cumpunenti o una valutazione qualificata di rinnuvamentu.
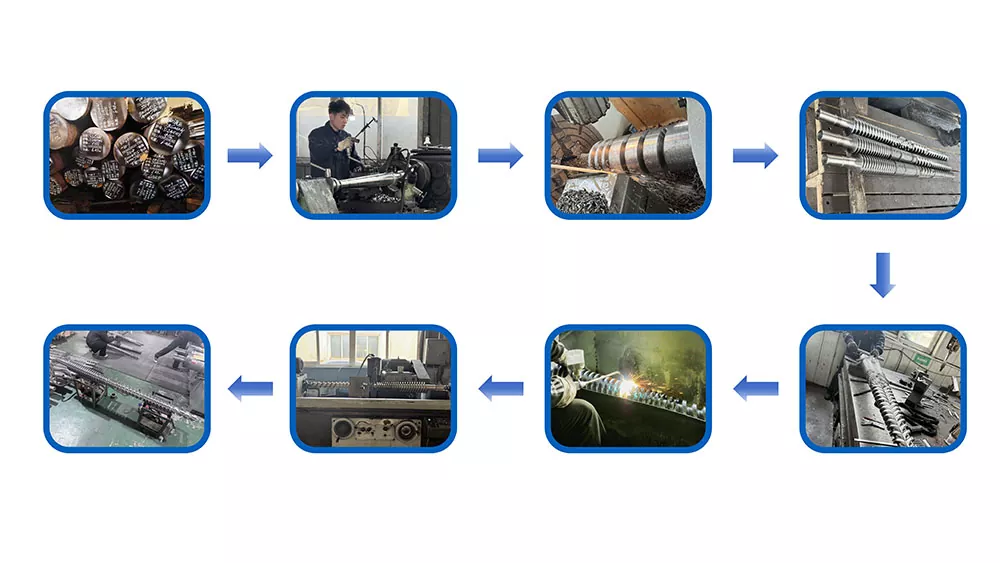
Se l'assemblea hè in cundizione accettabile, ma u novu duvere di produzzione supera a so capacità di plastificazione pratica, mandate u brief di disignu. Nanhaiya furnisce u disignu di viti persunalizati, a machinazione è a saldatura à spray di lega. I nostriequipamentu di pruduzzioneinclude torni CNC per pezzi fino a 6 metri di lunghezza e lavorazione a cinque assi per voli complessi e strutture di flange.

Mandate u registru chì spiega u prublema
- Fabbricante è mudellu di macchina, diametru di viti, disegnu di assemblea è dettagli di punta di viti.
- Qualità di resina, carica di riempimentu, rapportu di regrind è cundizione di particella.
- Tempu di ricuperazione per ciclu, RPM attuale è cumandatu, pressione di retroazione cù a so basa di pressione, è i registri di carica o alarme.
- Impostazione di u colpu, cuscinettu, pesu di parte è corridore, record di temperatura è a finestra di ricuperazione dispunibule.
- I cambiamenti digià pruvati, u so effettu nantu à a qualità di parte, è ogni rapportu di usura dimensionale.
Per a cumissioni, accunsenu nantu à a resina, u colpu, a finestra di u funziunamentu è a qualità di parte accettabile. Allora paragunate a ripetibilità di ricuperazione è u tempu di ciclu tutale attuale. Una prova di plastificazione isolata più veloce hè insufficiente se u muffa di produzzione aspetta sempre o l'ispezione di e parti falla.

Avete bisognu di una proposta di vite o di canna per una limitazione di ricuperazione cunfirmata?
Mandate a Nanhaiya u disegnu è u registru di u funziunamentu, cumpresu ciò chì hà cambiatu è ciò chì a vostra linea hà bisognu à ottene. Diteci s'è vo ristabilisce u duvere originale o preparate per un esigenza di materiale o di ciclu differente.
Mandate u vostru disegnu è prucessi datiVede i viti di stampaggio a iniezioneDiscutete nantu à WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-mail:info@nhyscrew.com
Telefonu:+86-13505809643| Mobile:+86-13587082002
Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, China.
Cuntattate Nanhaiya
Domande frequenti
Chì ghjè un tempu normale di ricuperazione di a vite di stampaggio in iniezione?
Ùn ci hè micca un numeru universale. U tempu di ricuperazione dipende da a resina, u requisitu di u colpu, a geometria di a vite, a capacità di a macchina è i paràmetri operativi. Paragunate cù u tempu dispunibule in a sequenza di a macchina attuale è cù una corsa di riferimentu stabile cù u stessu materiale è u colpu.
A ricuperazione di vite più veloce riduce sempre u tempu di ciclu?
No It shortens u ciclu solu quandu ripresa unfinished hè ritardu u prossimu azzione macchina permessa. Se a ricuperazione finisce digià in a finestra di sovrapposizione disponibile, rendendu più veloce pò lascià u tempu di ciclu tutale invariatu.
Perchè a vite gira ma si ritrae assai lentamente?
Verificate se a resina ghjunghje à a vite, se a pressione di retrocede hè cambiata, è se a velocità di a vite attuale coincide cù u cumandamentu. Feed bridging, regrind inconsistente, cundizioni di prucessu è cumpunenti purtati sò rami pussibuli per investigà. A rotazione sola ùn prova micca chì a vite hè trasmette abbastanza materiale.
Deve aumentà RPM per riparà a ripresa lenta?
Solu dopu à cuntrollà l'alimentazione, a velocità attuale, a retropressione è i limiti di trasfurmazioni di a resina. Ghjudicate ogni cambiamentu da a qualità di fusione, a temperatura di fusione attuale è a ripetibilità è u tempu di ricuperazione. Ùn aduprate micca più veloce per ammuccià un prublema di alimentazione o usura senza risolve.
Un anneau de contrôle qui fuit prouve que toute la vis est usée ?
No. A sigillatura di l'anellu di cuntrollu è u trasportu di barile à viti sò diverse funzioni. Investigate a variazione di u cuscinettu o di u pesu di colpu cù a prova di valvula di u fabricatore di a macchina, è utilizate l'ispezione dimensionale per stabilisce l'usura di viti è canna.
Chì hà bisognu Nanhaiya per valutà un sustitutu?
Mandate u mudellu di a macchina, u diametru di a vite è u disegnu, a qualità di a resina è u riempimentu, i dettagli di regrind, i registri di ricuperazione attuale, a velocità di a vite è i paràmetri di retropressione, record di temperatura, è ogni misurazione di usura. Includite u ciclu necessariu è i criteri di qualità parziale per chì u sustitutu hà un travagliu definitu.
Cuntinuà cù uguida di selezzione di barile a vite di stampaggio a iniezione, o esaminà uLista di cuntrollu di sostituzione di punta di vite è anelli di cuntrolluse l'evidenza punta à l'assemblea front-end.