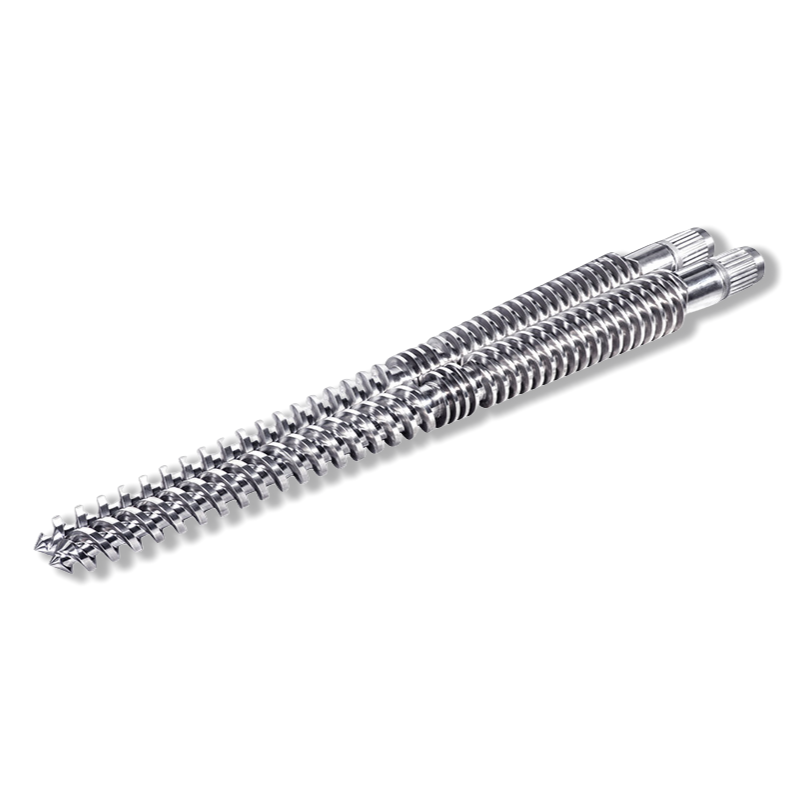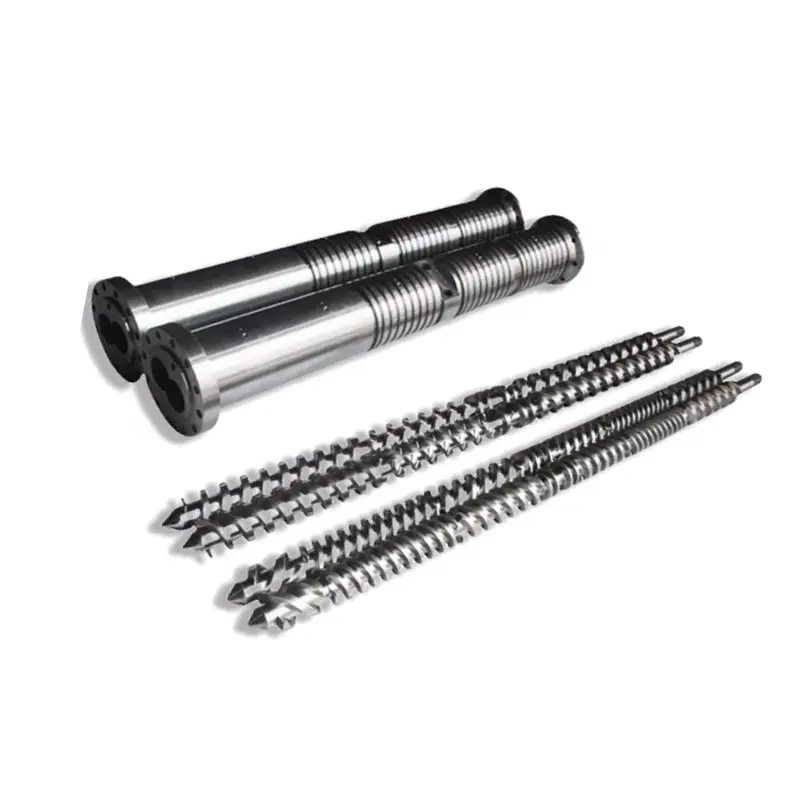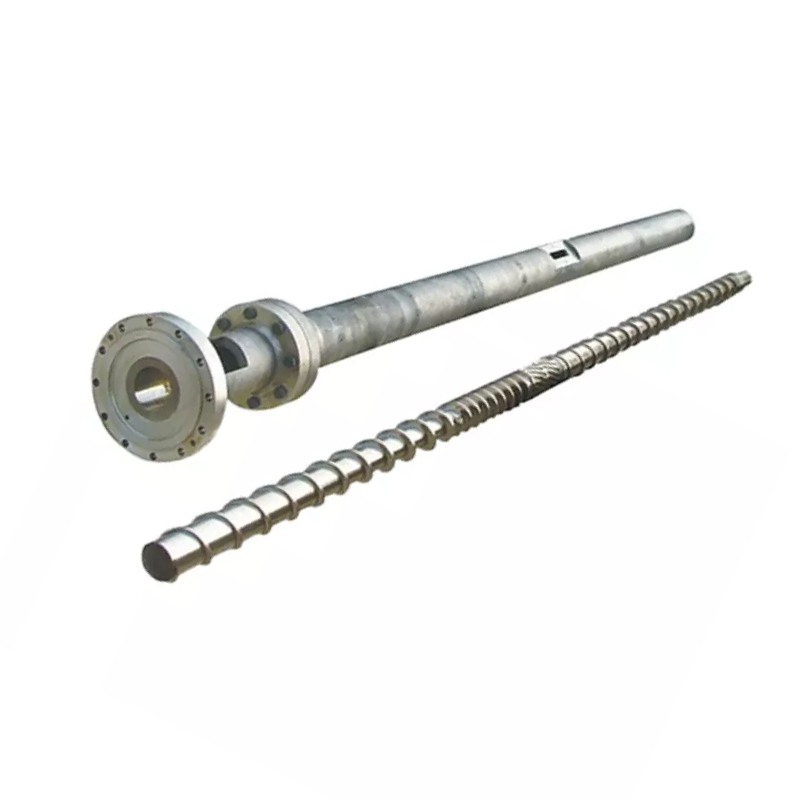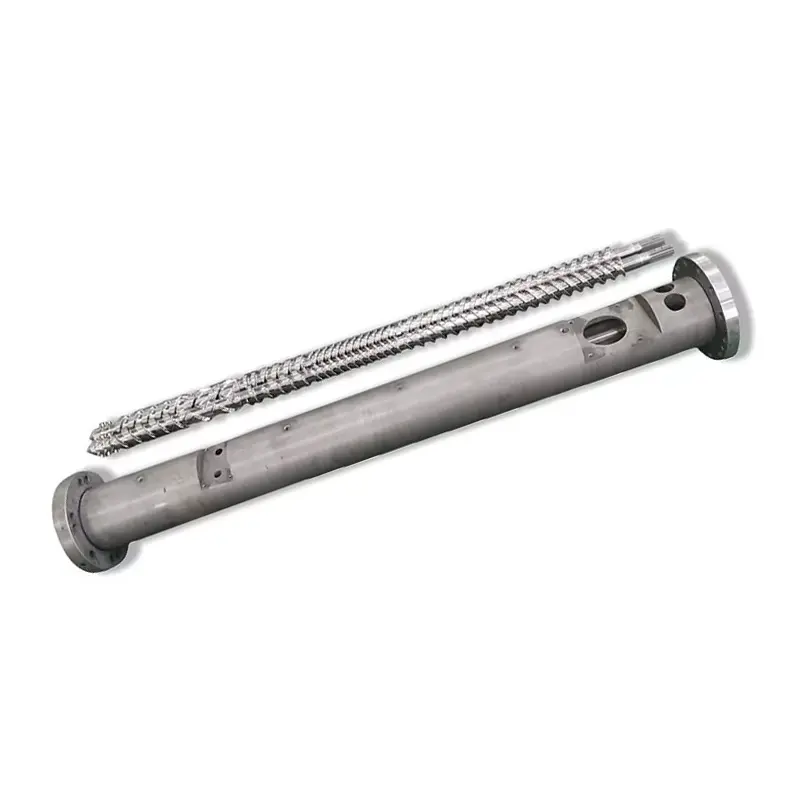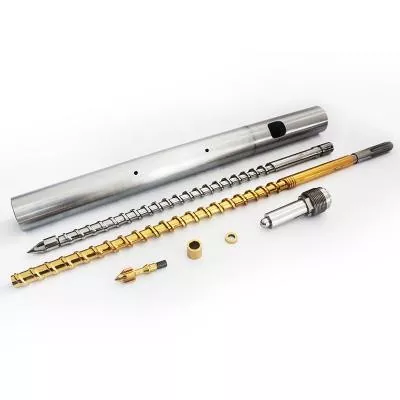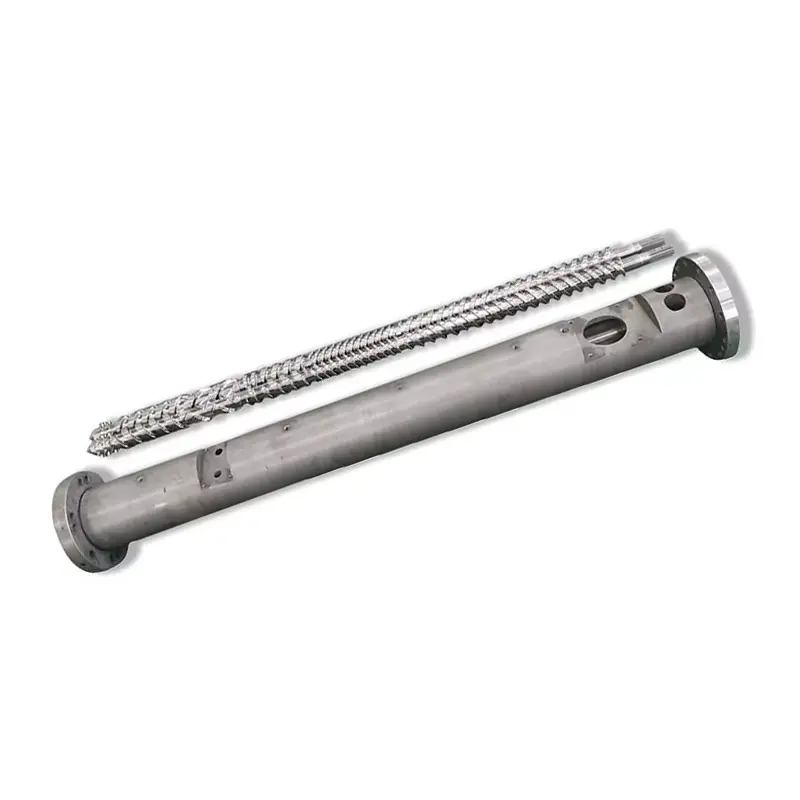

Ciò chì a Screw Barrel faci veramente
A vite è a canna funzionanu cum'è un paru cumminatu. Eccu a sequenza di ogni ciclu:
- Alimentazione— I pellet di plastica gocce da a tramoggia in a zona di alimentazione.
- Melting— A vite rotante genera calore di taglio. Cumminatu cù riscaldatori di barili, pellets si funnu è cumpressa.
- Misurazione- U melt diventa uniforme in temperatura è pressione prima di l'iniezione.
- Iniezione- A vite si move in avanti cum'è un pistu, spinghje u plasticu fusu in u moldu.
Ogni variabile di cuncepimentu - geometria, proporzioni di zona, trattamentu di a superficia - affetta quantu sò questi quattru passi. Un discordanza in ogni unu di elli si mostra cum'è un prublema di produzzione.
Decisione 1: Ratio L/D
U rapportu L / D (lunghezza di screw flighted divisu da u so diametru) hè u numeru più impurtante nantu à a spec sheet. Cuntrolla u tempu di residenza, a qualità di mischju è a distribuzione di u calore.A maiò parte di l'applicazioni di stampa di iniezione per u scopu generale utilizanu 20: 1.
| Resina | L/D consigliata |
|---|---|
| PP, PE, PS (standard) | 18:1 - 20:1 |
| ABS, PC | 20:1 - 24:1 |
| PVC (sensibile à u calore) | 16:1 - 20:1 |
| PET | 20:1 - 22:1 |
| Nylon (PA) | 18:1 - 20:1 |
| Materiali rinforzati GF | 20:1 - 24:1 |
Decisione 2: Ratio di cumpressione
U rapportu di compressione (CR) misura quantu u canali di viti si restringe da a zona di alimentazione à a zona di misurazione. Un CR più altu comprime u fondu più aggressivu - bonu per resini amorfi chì si stendenu gradualmente. U CR inferiore hè più gentile, chì hè ciò chì avete bisognu per i materiali sensibili à u calore o pienu di fibra.
| Resina | Rapportu di cumpressione |
|---|---|
| ABS, PC, PMMA (amorfu) | 3.0 - 3.5: 1 |
| PP, PE, Nylon (semi-cristallino) | 2,5 - 3,0: 1 |
| PVC | 2.0 - 2.5: 1 |
| PET | 2.3 - 2.6: 1 |
| GF-rinforzatu (≥15%) | 2.0 - 2.5: 1 |
Decisione 3: Proporzioni di Zona
Una vite d'iniezione standard si divide in trè zone. A proporzione di ogni zona importa quant'è u L / D tutale.
- Zona di alimentazione (L1):Canali profondi chì accettanu pellets solidi da a tramoggia. Longer = più capacità di throughput.
- Zona di cumpressione (L2):A prufundità di u canali diminuisce progressivamente. A maiò parte di a fusione passa quì.
- Zona di misurazione (L3):Canali superficiali è coerenti. Assicura a temperatura di fusione uniforme è a pressione prima di l'iniezione.
| Resina | Feed (L1) | Cumpressione (L2) | misurazione (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Nylon (PA) | 35-45% | 35-40% | 20-25% |
| PVC | 35% | 50% | 15% |
Decisione 4: Screw Barrel Material
38CrMoALA - U Standard Baseline
I viti di stampaggio a iniezione di Nanhaiya sò fabbricati da38CrMoALA alliage d'acier, trattata termicamente è spenta. Stu materiale di basa tratta bè i termoplastici standard cum'è PE, PP, PS è ABS, cù una vita di serviziu di circa10.000-20.000 orein cundizioni normali di u funziunamentu.
Nitrurazione
A nitrurazione di gasu à 500-560 ° C forma una capa nitrurata0,5-0,8 mm di spessorecù una durezza di950–1050 HV (~62 HRC). Questu migliurà a resistenza à l'usura da 30-40% cumparatu cù l'acciaio senza trattamentu. Standard per a maiò parte di l'applicazioni di stampatura à iniezione chì currianu materiali senza riempimentu o ligeramente pieni.

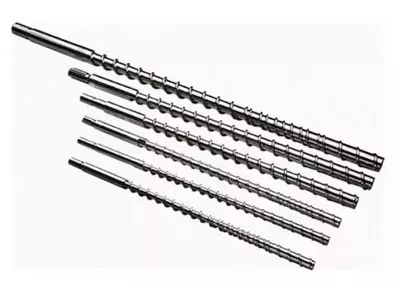
Vite di stampaggio ad iniezione mutante Nanhaiya (abrupta) - adatta per resine cristalline cum'è PP, PE è Nylon.
Bimetallicu - Per applicazioni abrasive
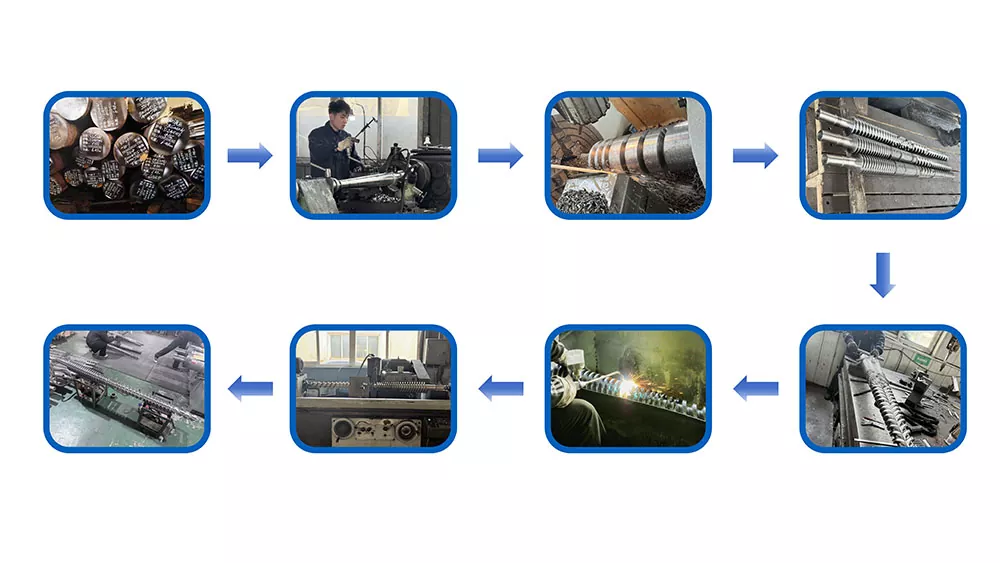
I barili bimetallici anu un rivestimentu resistente à l'usura d'alta lega ligatu metallurgicamente à u foru di a canna. U prucessu bimetallicu di Nanhaiya rializa undurezza interna di u foru di 62 HRCà traversu a saldatura à spruzzo di lega dura intornu à e zone di alta usura di l'internu di u canna.
| Applicazione | Materiale di viti | Trattamentu di Barrel |
|---|---|---|
| PE, PP, PS (non rempli) | 38CrMoALA nitruratu | Standard nitruratu |
| ABS, PC, Nylon (non riempitu) | 38CrMoALA nitruratu | Standard nitruratu |
| PA + GF ≤30% | 38CrMoALA, tempratu + temperatu | Nitruratu o bimetallicu |
| cuntenutu GF 15-50% | Bordi di volu bimetallici / TC | Bimetallicu |
| PVC / resine corrosive | Alliatu resistente à a corrosione | Bimetallicu (gradu CR) |
| Pienu di fibra di carbone | Carburu di tungstènu | Alesaggio TC-spray |
Decisione 5: Diametru di Vite è Taglia di Shot
U vostru tiru veru duveria falà trà35% è 70%di a capacità massima di colpu di a vite. Sottu à 35%, u materiale si trova in u canna troppu longu è risicate a degradazione. Sopra u 70%, a vite ùn pò micca ricuperà abbastanza veloce in u ciculu.
Quì sottu sò cunfigurazioni cumuni dispunibili da Nanhaiya:
| Quantità di iniezione (g) | Vite Ø × lunghezza (mm) | Ø canna × lunghezza (mm) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115 × 1165 |
| 300-500 | Φ50×1300 | Φ125 × 1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160 × 1685 |
| 1000-1500 | Φ160 × 3500 | Φ270×3200 |
| 1300-2500 | Φ170 × 3415 | Φ317×3380 |

Nanhaiya viti di stampatura à iniezione graduale - megliu per resine amorfe cum'è ABS, PC è PMMA.
Segnali d'avvertimentu U vostru Vite attuale hè sbagliatu per u travagliu
- Punte nere o segni di bruciatura- Materiale degradante da u tempu di residenza eccessivu o un puntu caldu. Verificate e zone di temperatura di a canna è u spaziu di viti.
- Peso di colpu inconsistente— Spessu una valvola anti-return usurata o un spaziu eccessivu di viti à canna chì permette un riflussu.
- Splay marks nantu à a superficia- Umidità o gasu in u fondu. Puderà indicà un pre-asciugamentu inadegwatu o una geometria di viti chì ùn hè micca ventilatu bè.
- Recuperazione lenta / tempu di ciclu longu- A capacità di plastificazione hè insufficiente. U diametru di a vite hà bisognu à aumentà.
- Alti scarti nantu à i cambiamenti di culore- Poveru mischju in a zona di misurazione. Un Maddock o l'elementu di mistura di barriera aghjuntu à a vite spessu risolve questu.
Cosa à dì à u vostru fabricatore quandu dumandate una quotazione
- Marca è mudellu di a macchina- o diametru di foru è dimensioni di flange per e macchine non standard
- resina(e) primaria- include u tipu di riempimentu è u percentuale, se applicabile
- Gamma di taglia di colpu- minimu è massimu in grammi
- Tempu di u ciclu di destinazione
- I prublemi attuali chì cercate di risolve- s'ellu ci hè
Ottene una Raccomandazione Tecnica da Nanhaiya
Rispondemu in 12 ore. U nostru squadra di ingegneria pò specificà a geometria di viti, a qualità di materiale è e dimensioni ghjusta per a vostra macchina è resina - prima di impegnà à un preventivu.