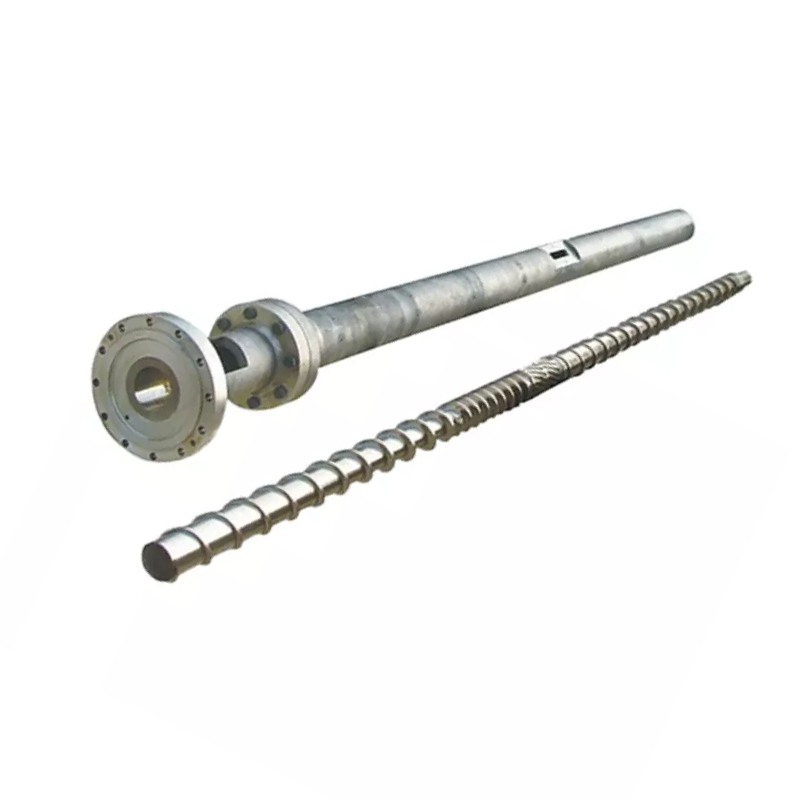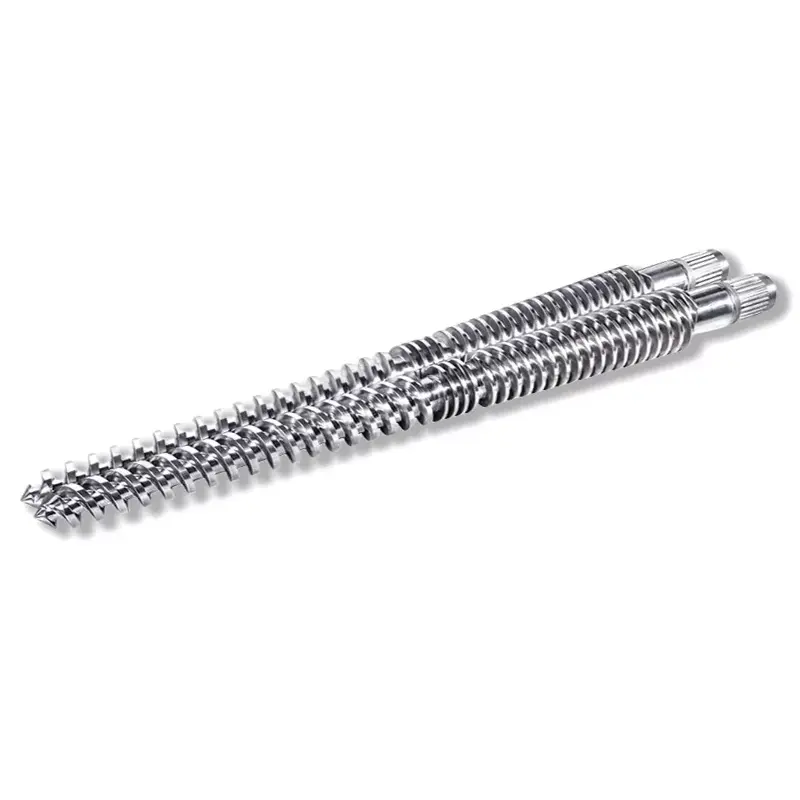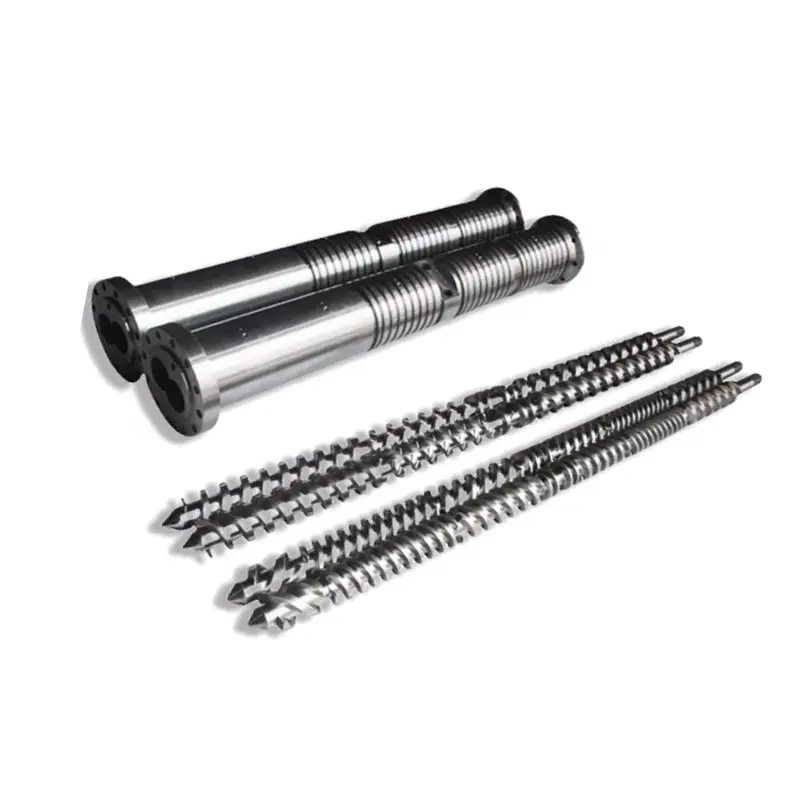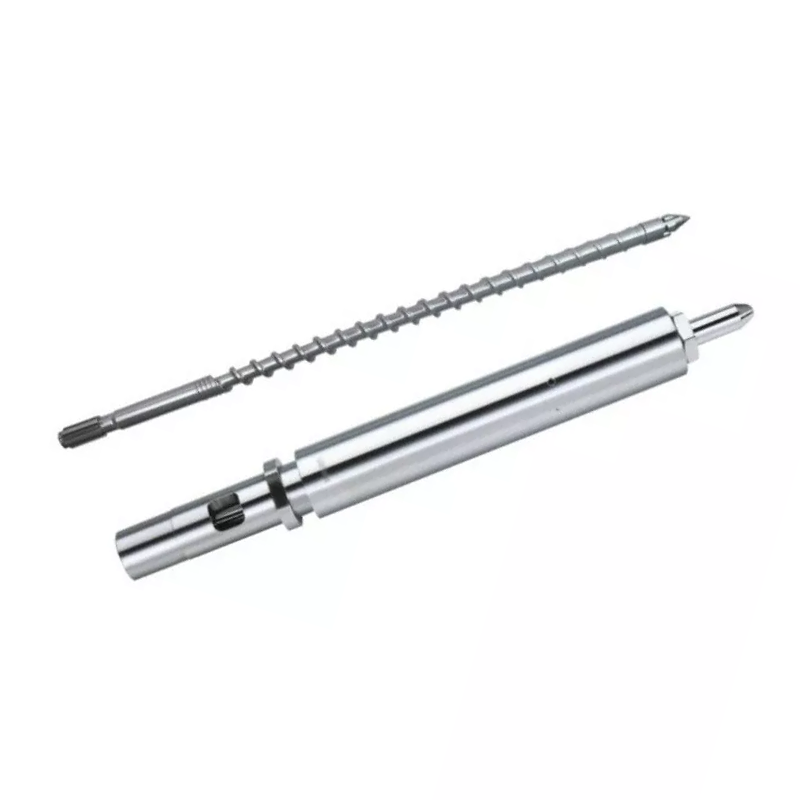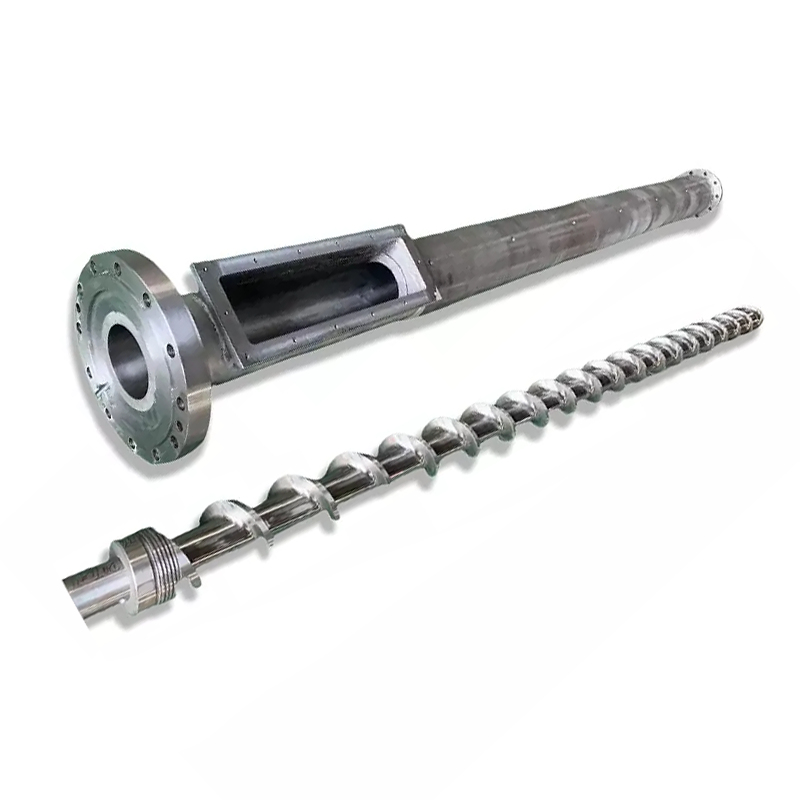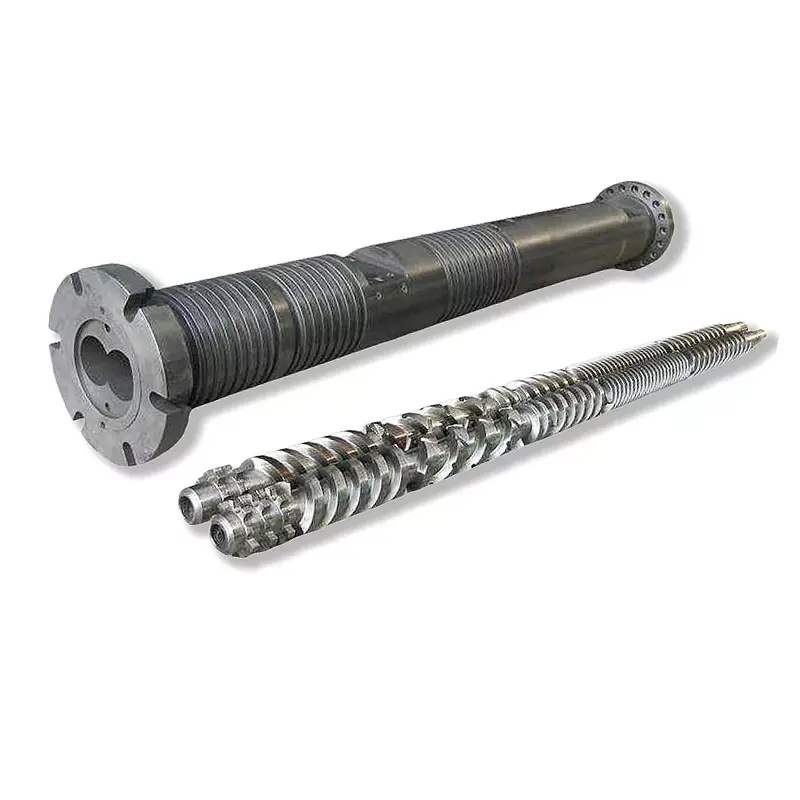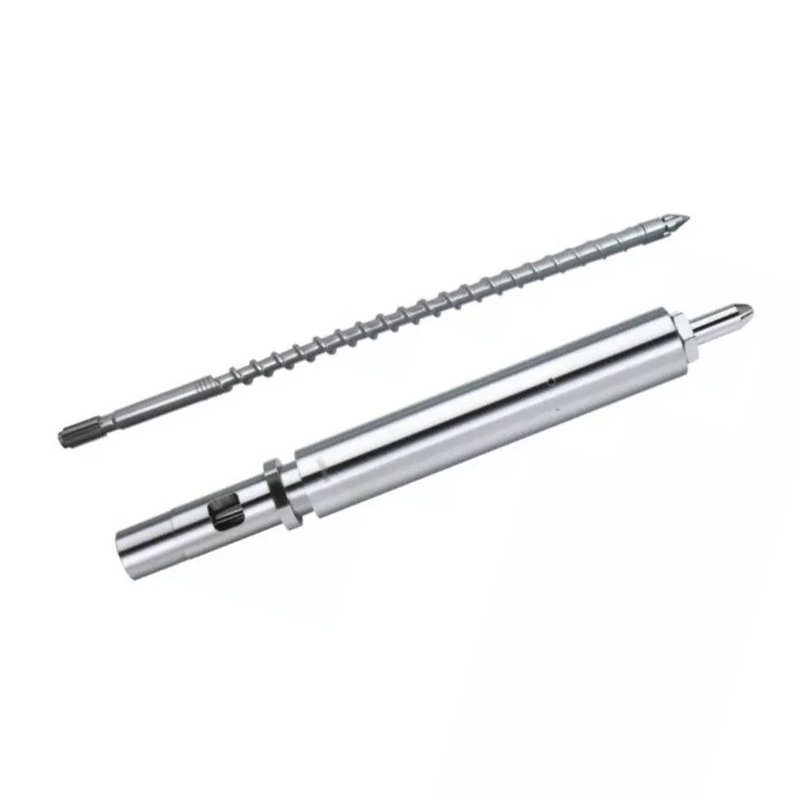
U vostrucanna a vite per stampaggio a iniezionedecide a qualità di fusione, a cunsistenza di u colpu è u tempu di ciclu. Sottu: cumu selezziunà a geometria è u trattamentu di a superficia per a vostra resina, cumu mantene u set, è cumu traccia un difettu torna à a vite, a canna, o l'anellu di cuntrollu invece di perseguite per i paràmetri di a macchina. I nostri viti di iniezione 38CrMoAlA nitrurati portanu una strata nitrurata di 0,5-0,8 mm à 950-1050 HV, adattanu à PE, PP, PS è ABS, è manighjanu a fibra di vetru finu à u 30%. Passatu questu, o nantu à a resina corrosiva, u foru hà bisognu di spruzzatura di lega dura à 62 HRC. Se l'output hè cascatu è i cicli allungati, leghjite a tabella di risoluzione di i prublemi prima di toccu un altru setpoint.

Cos'è un barile a vite per stampaggio a iniezione?
A vite è a canna formanu l'unità di plastificazione di a macchina di stampaggio a iniezione. Inseme, piglianu pellets solidi da a tramoggia, i funnu, i mischianu in una fusione uniforme, meter un colpu esatta, è inject that shot in u moldu. Ogni parte chì a vostra macchina produce passa per questa coppia.
I molders rimpiazzanu ugelli, sintonizza i muffa, è aghjustate a temperatura per settimane prima di fighjà l'unità di plastificazione. Ddu ordine hè in daretu. Quandu a vite o a canna s'usa, nisun setpoint nantu à u controller porta u prucessu torna.
U Rolu di a Vite in Plasticization
U vitu faci a maiò parte di a fusione, è micca cù e bande di calefaccia. U calore di u barile cuntribuisce, ma u mecanismu di fusione dominante hècalore di taglio: a vite trascina u polimeru contr'à u muru di u canne caldu, è l'attrito genera calore in u materiale stessu. Hè per quessa chì a geometria di a vite cambia a temperatura di fusione ancu quandu i vostri setpoints ùn si movenu micca.
U vittu misura ancu u colpu. Gira per plastificà, si ritrae cum'è a fusione culleghja davanti à a punta, poi si ferma. A distanza chì hè ritirata hè a vostra dimensione di colpu. Toute fonte qui fuit vers l'arrière sur les vols ou au-delà de l'anneau de contrôle corrompe cette mesure.
Infine, a vite injects. Il s'arrête de tourner et s'avance comme un piston, obligeant le fond à travers l'embout. Stu doppiu rolu, rotante è alternativu, separa una vite d'iniezione da una vite di estrusione.
U Role di u Barrel in u Trasferimentu di u Calore è u Continimentu
U canna hè un vasu di pressione di precisione cù un foru riscaldatu. Contene a pressione d'iniezione, trasferisce u calore da e bande in u polimeru, è furnisce u muru duru contr'à a quale a vite cistella materiale contru.
U so foru deve esse tondu, drittu è dimensionalmente strettu. Quandu u foru porta oversize, u spaziu trà u volu di viti è u muru di canna cresce. Melt poi fuglia in daretu nantu à i voli invece di avanzà, è a rata di plastificazione cade.
U riscaldamentu di u barile hè zonatu, di solitu alimentatu, cumpressione è misurazione, ognunu cù u so propiu controller è termocoppiu. Un termocoppiu drifted in una zona pò coce materiale per mesi mentre a visualizazione leghje normale.
Cumu Screw and Barrel Funcione Inseme cum'è Sistema
E duie parte facenu cum'è un paru cumminatu, è u numeru chì descrive a coppia hèclearance radiale: a mità di a diffarenza trà u diametru di u canna è u diametru di u volu di a vite.
A liberazione hè chjuca da u disignu. A regula di l'industria per un novu settore hè di circa 0,001 inch di spaziu per ogni latu per ogni inch di diametru di vite. Nantu à una vite di 60 mm (circa 2,36 in), chì sbarca vicinu à 0,06 mm per latu. U vostru disegnu di custruzzione hè l'autorità, è deve esse sempre u numeru chì cuntrolla.
Ddu picculu gap faci un veru travagliu. Forza u polimeru à cisà contr'à u muru di a canna invece di sfilà. Doppiu a liberazione è a cisatura si debilita, a fusione rallenta, a pruduzzione scende, è a macchina prova di cumpensà cù u calore chì ùn deve micca bisognu.
A rimpiazzà una sola parte solu raramente corregge un paru purtatu. Un novu vittu in un canna usatu restaurà solu a mità di a liberazione persa, è u disaccordu porta a nova parte più veloce di ciò chì deve.
Anatomia di una vite di stampaggio a iniezione
Una vite di iniezione standard si divide in trè zone più un assemblea di punta. Ogni zona hà un travagliu, è ognunu falla in una manera chì pudete ricunnosce.
| Zona | Profundità di u canali | Job | Chì fallimentu pare |
|---|---|---|---|
| Feed | Prufonda | Pigliate in pellets, trasmettenu in avanti | Ponte, fame, alimentazione erratica, ricuperazione inconsistente |
| Cumpressione (transizione) | Shallowing | Compact è scioglie u polimeru contr'à u muru di a canna | Unmelts, mischju poviru, sta zona porta prima |
| Misurazione | superficiale | Homogenize è pompa una fusione consistente | Variazioni di colpi, picchi di temperatura |
| Cunsigliu è verificate l'anellu | — | Sigillate contr'à u riflussu durante l'iniezione | Deriva di a dimensione di u colpu, colpi corti, perdita di cuscinetti |
Zona d'alimentazione
I canali prufondi piglianu pellets da a gola di a tramoggia è li movenu avanti cum'è solidi. Questa zona ùn si scioglie assai. Trasmette.
I prublemi di l'alimentazione si mascheranu cum'è prublemi di fusione. Sè pellets ponte in a gola, o a rùbbrica manghjatu troppu caldu è pellets soften è bastone prima, a vite di fami. U tempu di ricuperazione cambia, è seguita a dimensione di u colpu. Verificate u raffreddamentu di a gola prima di culpisce a geometria.
Zona di cumpressione (Transizione).
U canale diventa più superficiale in questa sezione. Ddu superficiale stringhje u polimeru contr'à u muru di a canna calda è genera u calore di cisura chì face a fusione.
A zona di compressione hè induve l'usura si concentra. A pressione picchi quì, è i riempitivi abrasivi macinanu più duru quì. Quandu si misurà una viti usata, hè quì chì truvate prima i numeri.
Zona di misurazione
I canali superficiali, à prufundità constante, omogeneizanu a fusione è u pompanu in avanti à pressione stabile. Questa zona determina a consistenza di u colpu à u colpu.
L'usura di a zona di misurazione si vede cum'è una variazione di u colpu è una temperatura di fusione crescente à i stessi punti di consigna. A vite hè travagliatu più dura per spustà u listessu materiale.
Pointe à vis, anneau de contrôle et valve anti-retour
L'assemblea di l'anellu di cuntrollu, qualchì volta chjamatu valvola di non-return, meriteghja più attenzione ch'ella ne riceve. Si mette nantu à a punta di a vite è face un travagliu: durante l'iniezione si sigilla, cusì u fondu va in u moldu invece di torna nantu à a vite.
Quandu si ferma di sigillatura, avete una variazione di a dimensione di u colpu, colpi brevi è un cuscinettu chì sparisce. I mudificatori passanu settimane à aghjustà a pressione di iniezione, u tempu di mantene è a temperatura perseguitendu questu. Nisunu di questu funziona, perchè a fusione hè scappata in daretu à un anellu purtatu.
Trè signali puntanu à l'anellu di cuntrollu specificamente. U cuscino varieghja da u colpu à u colpu piuttostu chè di stà custanti. U pesu di u colpu si stende mentre a macchina informa una ricuperazione normale. È un prucessu ripetibile diventa di colpu erratic senza un cambiamentu di resina o setting.
Parametri di Geometria di Vite Chjave
Quattru numeri descrizanu una vite d'iniezione. Capiteli, è a citazione di un fornitore cessà di esse una scatula negra.
Ratio L/D: Definizione, Formula, è Valori Recommended da Resin
Rapportu L/Dhè a lunghezza di travagliu di u vitu divisu da u so diametru esternu. Un vitu 22 volte più longu ch'è largu hà un L / D di 22: 1. A formula hè simplicemente L divisu per D, è u rapportu scala cù a dimensione: una vite di 50 mm à 22:1 hà una lunghezza di travagliu di 1.100 mm.
L / D cuntrolla quantu spaziu a vite hà da fonde, mischjà è homogenize. Longer dà più capacità di fusione è megliu mischju. Shorter dà menu tempu di residenza, chì prutegge resini sensibili à u calore.
I viti di iniezione sò più brevi di i viti di estrusione. A vite prepara un colpu à u tempu invece di pumping continuamente, è u materiale si trova in a canna trà i colpi. InStampaggio a iniezione di rapportu L/Dpratica, a maiò parte di i machini cadenu trà 18: 1 è 25: 1, cù 20: 1 à 22: 1 cumunu nantu à i machini generali.
I resine sensibili à u calore, cum'è u PVC, favurizanu l'estremità più corta, cusì u materiale passa menu tempu caldu. I plastichi di l'ingegneria chì necessitanu una fusione approfondita favurizanu l'estremità più longa. A nostra guida di rapportu L / D copre i trade-off in prufundità.
Rapportu di Cumpressione: Cumu Affetta u Calore di Tagliu è a Qualità di Melt
Rapportu di cumpressionecompara a prufundità di u canali in a zona di alimentazione à a prufundità di u canali in a zona di misurazione. Una vite cù un canale di alimentazione trè volte più prufonda di u so canale di misurazione hà un rapportu di compressione di 3: 1.
U rapportu di cumpressione stabilisce a durazione di u materiale di a vite. A cumpressione più alta significa più cisura, più calore meccanicu è una fusione più aggressiva. A compressione più bassa tratta u polimeru delicatamente.
Abbinate à a resina, micca à una preferenza per un numeru più grande. I poliolefine di bassa viscosità necessitanu un tagliu pusitivu per funnu in modu pulitu. Resine sensibili à u calore cum'è PVC, PC, è POM si degradanu sottu à u cisura chì PE scrollassi di spalle. A nostra guida di rapportu di compressione travaglia attraversu e gamme.
A prufundità di u volu, a larghezza di u canali, è u so impattu nantu à a pruduzzioni
U rapportu di cumpressione hè un rapportu, è dui viti cù a listessa proporzione ponu cumportà in modu diversu. A prufundità assoluta importa.
Un canale di misurazione profonda move più materiale per rivoluzione, aumentendu a rata di plastificazione, ma si mischia menu accuratamente è furnisce una fusione menu uniforme. Un canale di misurazione superficiale si mischia megliu è furnisce una temperatura più consistente, à una produzzione più bassa per turnu.
A larghezza di u volu è l'angolo di l'elica afectanu l'efficienza di trasportu è a cisura chì u materiale vede à a terra di volu. Quessi sò i dettagli di u disignu chì specificate descrivendu u vostru prucessu à un designer di viti, micca numeri chì duvete sceglie da una tavula.
U Diametru di Vite è a Relazione di a Taglia di Tiru
U diametru di a vite stabilisce a capacità di spara di a macchina. Una vite più grande sposta più volumi per millimetru di viaghju avanti, cusì furnisce un colpu più grande.
A regula pratica hè una banda di cunfortu, micca un limitu duru. Eseguite un colpu chì usa una piccula frazione di a capacità di u canna è u materiale si trova in u canna troppu longu, ciclendu per u calore è degradante. Eseguite à a capacità guasi piena è perde u cuscino necessariu per un imballaggio consistente.
A maiò parte di i mudificatori miranu un colpu in qualchì locu à mezu à a gamma utilizable di a canna. Se a vostra parte si trova fora di quella banda, a correzione curretta hè un diametru di vite differente, micca un paràmetru di macchina più duru.
Eccu u nostru tavulu di dimensioni publicatu, chì mostra cumu a capacità di colpu traccia a dimensione di viti è canna in tutta a gamma chì custruemu. Aduprate per localizà a vostra macchina, o per verificà a sanità di u diametru chì un fornitore vi cita.
| colpo (g) | Vite Ø × lunghezza (mm) | Ø canne × longueur (mm) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
Dui cose da leghje fora. A capacità di colpu cresce cù u diametru, cum'è a fisica esige. È u diametru fora di u canna cresce cun ellu, chì hè per quessa chì una vite più grande ùn hè mai un aghjurnamentu gratuitu: hè una classa di taglia di macchina diversa.
Tipi di viti di stampaggio iniezione: quale avete bisognu?
Cinque famiglie di viti coprenu quasi ogni applicazione di iniezione. U dirittu dipende da a vostra resina è ciò chì a vostra parte esige.
| Tipu di vite | Chì faci | U megliu per | Debulezza |
|---|---|---|---|
| Scopu generale (GP) | Volu unicu, trè zoni standard | PE, PP, PS, ABS, a maiò parte di e resine di merce | Geometria cumprumissu; lotta cù resine esigenti |
| Barriera | U secondu volu separa u lettu solidu da a piscina di fusione | Megliu fusione, più altu rendiment, parti senza fusione | Custa più; overkill in resine facili |
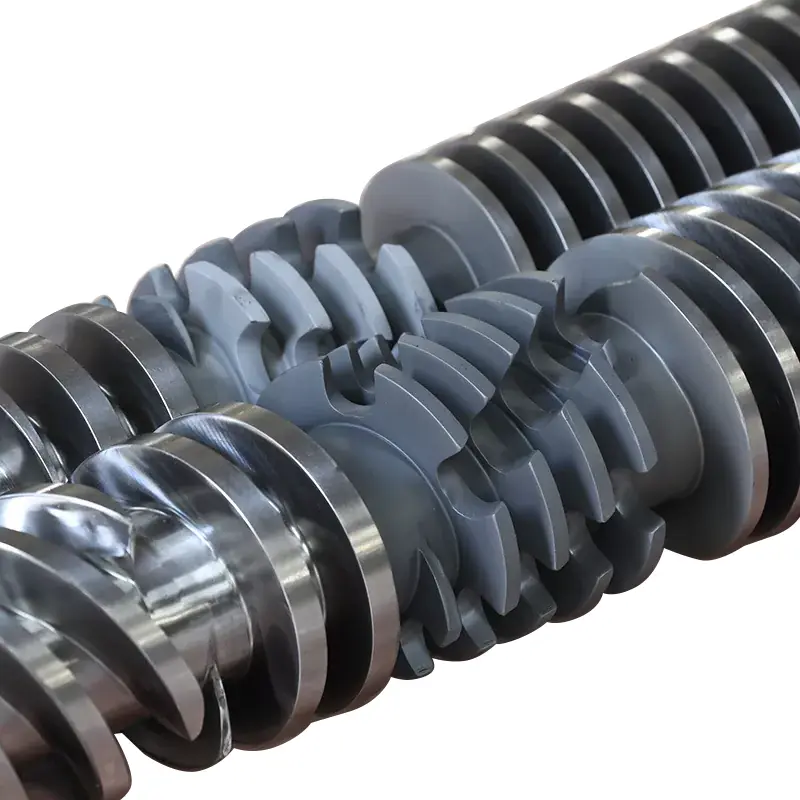
| Mistura / cumpusizioni | Aggiunge Maddock o sezioni di mistura di pin | Masterbatch di culore, composti pieni, parti sensibili à strisce | cisaglia extra; sbagliatu per resine sensibili à u calore |
| Ventilato (due stadi) | A zona di decompressione più u portu di ventilazione tira i volatili | Resine igroscopiche induve l'asciugatura hè impraticabile | cumplessu; L'aria pò sbavare s'ellu ùn hè micca adattatu |
| Specificu di PVC | Cumpressione bassa, superfici lucidate, senza punti morti | PVC rigidu è flessibile | Custruitu per scopu; ùn hè micca un viti generale |
Vite per u scopu generale (GP): u più cumuni, u megliu per ?
A vite GP hè un cumprumissu, è un bonu. Funziona PE, PP, PS è ABS in modu accettabile, chì copre a maiò parte di l'impurtanza di mercerie. I costruttori di macchine spedinu cum'è standard perchè hè u predefinitu più sicuru quandu ùn sanu micca ciò chì correrete.
U cumprumissu vi costa quandu a resina diventa esigenti. Una vite GP nantu à u nylon pienu di vetru si porta rapidamente. Una vite GP in PVC rigidu degrada u materiale. Una vite GP spinta per a massima produzzione nantu à una parte di pareti sottili offre unmelts. Quandu qualcunu di quelli descrive u vostru prucessu, un vitu custruitu apposta paga per ellu stessu solu in scrap.
Barrier Screw: Megliu Separazione di Melt è Omogeneità
Una vite di barriera aghjunghje un secondu volu attraversu a zona di fusione. Ddu volu separa fisicamente i pellets solidi rimanenti da a fusione digià furmatu, è mantene i solidi pressati contr'à u muru caldu di u canna induve cuntinueghjanu a fusione.
Senza una barriera, e particelle solide si nascondenu in a piscina di fusione, isolate da u muru, è ponu sopravvive à a bocca cum'è unmelts. Cù unu, a fusione finisce più cumpletamente è più coherente.
U pagamentu hè una megliu uniformità di fusione à u listessu produttu o più altu, chì si vede cum'è menu unmelts, un cuntrollu di colpu più strettu è una finestra di prucessu più larga. I mudificatori chì gestiscenu imballaggi di pareti sottili, parti ottiche, o qualcosa chì ùn hè micca sensibile à a fusione duveranu dumandà unu per nome.
Vite di miscelazione / cumpunimentu: Per Materiali Masterbatch Pieni è Colorati
I viti di mischju aghjunghjenu una sezione di mistura dedicata, generalmente vicinu à a punta. Sezioni Maddock (cannate) forzanu a fusione à traversu spazii stretti, rompendu particelle micca fuse per cisura. Pin mixers split and recombine the flow, distributing color and filller.
Aduprate unu quandu a striscia di culore hè un prublema di qualità, quandu a dispersione di masterbatch importa, o quandu a distribuzione di riempimentu guida u rendiment di parte. U scambiu hè aghjuntu di cisura, chì face chì e sezioni di mischju sò a scelta sbagliata per e resine sensibili à u calore chì sò digià vicinu à u so limitu di degradazione.
Vite ventilata / degassing: per resine igroscopiche
Una vite ventilata corre duie tappe. A prima tappa si scioglie, dopu u canali s'approfondisce bruscamente, catendu a pressione di fusione à quasi zero in un portu di ventilazione tagliatu in u canna. L'umidità è i volatili scappanu quì, spessu sottu vacuum. A seconda tappa poi ripressurizeghja a fusione per iniezione.
Questu travaglia per resine igroscopiche induve l'asciugatura hè impratica o inaffidabile. Si porta ancu risicu: se i dui fasi sò mistched, melt pushes out of the vent port invece di gas. Un visu ventilatu è un canna ventilatu deve esse designatu inseme, per quessa, sò specificati cum'è un set è micca retrofitted casually.
Disegnu di viti specifichi di PVC: Perchè i viti standard fallenu cù u PVC
U PVC rigidu punisce una vite standard in dui maneri à una volta. Si degrada sottu à u cisura, liberendu u cloru di l'idrogenu, chì poi corrode l'azzaru chì si trova. I danni cumincianu prima chì l'operatore vede un difettu.
Una vite in PVC risponde à e duie minacce. A compressione bassa mantene a cisura dolce. Superficie pulite è una geometria senza punti morti impediscenu u materiale di stagnazione è di coccia. U settore quasi sempre hà bisognu di resistenza à a corrosione in u trattamentu di a superficia, micca solu a resistenza à l'usura. I nostriGuida di canna à vite in PVCcopre a chimica, è u nostrubarili conici a doppia viteserve PVC da u latu di estrusione.
Cume selezziunà a canna di viti ghjustu per a vostra resina
A selezzione di resina guida ogni altra decisione nantu à a pagina: geometria, azzaru è superficia. Leghjite a tavula, poi leghje e note sottu, perchè e note portanu l'avvertimenti.
| Resina | L/D tipica | Rapportu di compressione tipicu | Tipu di vite | Note particulari |
|---|---|---|---|---|
| PP / PE | 20:1 - 22:1 | 2.5: 1 - 3.5: 1 | GP o barriera | pirdunu. Hè bisognu di cisura pusitiva per fonde pulitamente |
| PS / HIPS | 20:1 - 22:1 | 1.8: 1 - 2.5: 1 | GP | Bassa viscosità, si scioglie facilmente. Miscelazione delicata nantu à i HIPS |
| ABS | 20:1 - 24:1 | 2.0: 1 - 2.5: 1 | GP o barriera | Amorfu. Fighjate u calore di taglio, i strisce si mostranu facilmente |
| PC è plastica ingegneria | 22:1 - 25:1 | 2.0: 1 - 2.5: 1 | Barriera o GP, cisaglia bassa | Alta temperatura di fusione, finestra stretta. L/D più longu, compressione dolce |
| PVC rigidu | 18:1 - 20:1 | 1.6: 1 - 2.5: 1 | Specificu di PVC | A resistenza à a corrosione ùn hè micca opcional. Cortu tempu di residenza |
| PVC flexible | 18:1 - 20:1 | 2.0: 1 - 2.8: 1 | Specificu di PVC | Più indulgente chè rigidu, sempre corrosive |
| PET (preforma) | 20:1 - 24:1 | Misurazione bassa è precisa | PET custruitu apposta | Asciugà o degrada. Cisaglia bassa, residenza minima, superfici lucidate |
| POM (acetale) | 20:1 - 22:1 | 2.5: 1 - 3.5: 1 | GP, cisaglia bassa | Si degrada bruscamente se surriscaldato. Un cuntrollu precisu di a temperatura |
| Pienu di vetru / abrasive | Per resina di basa | Per resina di basa | Tipu di basa + superficia dura | A geometria seguita a resina di basa. Usuperficiahè ciò chì cambia: vai bimetallicu |
Cumu aduprà sta tavola:Quessi sò intervalli tipici publicati è punti di partenza, micca specificazioni. A vostra macchina, u vostru gradu, a vostra parte, è a vostra pruduzzioni cambianu i numeri. Un designer di viti cunfirma a geometria finale contru u vostru prucessu veru. Ùn mai ordine da una tavola generica senza quella conversazione.
PP è PE: Semi-cristalline, Cisagliatura moderata
I poliolefini sò u casu faciule. Tolleranu a cisura, si funnu nantu à una finestra larga, è pardunanu una vite GP. A compressione da moderata à più alta funziona bè, perchè queste resine di viscosità bassa necessitanu una cisura pusitiva per fonde in modu pulitu, invece di sfilà per mezu di fondu.
Spingete duramente l'output nantu à i muri sottili, è una vite di barriera guadagna u so costu offrendu una fusione più cumpleta à a stessa velocità.
ABS è PS: Amorfu, fighjate u calore di taglio
Le resine amorfe si ammorbidiscono in un intervallo piuttosto che fondere in un punto forte. PS funziona à bassa compressione perchè si scioglie cusì facilmente. L'ABS hà bisognu di più cura: mostra striature è splay quandu si degrada, è u calore di cisura hè di solitu u mutivu.
Se i pezzi ABS striscianu è i vostri punti di cunfigurazione parenu curretti, sospettate di cisura prima di sospettà l'asciugatrice. Un rapportu di compressione aggressivu nantu à una resina amorfa sensibile à u calore fabrica i so difetti.
PC è Plastica Ingegneria: Alta Temperature, L/D più longu
PC, nylon, PBT, è i so parenti si funnu altu è degradanu vicinu à questu. Hanu bisognu di una fusione cumpleta, chì sustene un L / D più longu, ma puniscenu ancu u tempu di residenza, chì argumenta contru à mantene a fusione in un grande barile.
A risuluzione hè più longa L / D cù una compressione gentile è un colpu di taglia currettamente. Ottene a taglia di colpu sbagliata in u PC è i cicli di materiale attraversu u calore finu à chì ingiallisce, ùn importa quantu hè bonu u vitu.
PVC Rigidu è Flessibile: Resistenza à a Corrusione Critica
Tuttu ciò chì sopra à u PVC s'applica à a selezzione. U PVC rigidu si trova à a fine bassa di L / D è di compressione, perchè u tempu è a cisura sò tramindui nemici. U trattamentu di a superficia deve resiste à a corrosione, micca solu à l'abrasione, è chì cambia l'scelta di l'liga in un barillu bimetallicu.
PET è POM: Low Shear, Precise Control di Temperature
PET hè igroscopicu. L'acqua in a fusione idrolizza e catene di polimeru, abbatte a viscosità intrinseca, è lascia e preforme fragili è nebulose mentre a macchina pare chì funziona bè. Asciugà bè a resina, scorri à bassa cisura, mantene a residenza corta, è specificà superfici lucidate per chì i dipositi ùn si formanu.
POM tollerà a compressione ordinaria, ma si degrada bruscamente quandu si surriscalda, è i so prudutti di degradazione sò periculosi. U cuntrollu di a temperatura è a disciplina di u tempu di residenza importanu più cà a geometria intelligente.
Materiali pieni di vetru è abrasivi: a linea 30%.
Eccu a regula più chjara nantu à a pagina, è hè un numeru, micca un sentimentu.Fibra di vetru finu à u 30%: un set nitruratu 38CrMoAlA gestisce.Custruemu è valutemu i nostri viti d'iniezione nitrurati esattamente per quessa, spenti è temperati, poi nitrurati à gas in un casu di 0,5-0,8 mm à 950-1050 HV.
Sopra u 30% di vetru, o cun filler minerale è ignifugo in cima, a superficia hà da cambià.U casu nitruratu hè una strata di diffusione, è u filler abrasive taglià assai prima di l'acciaio sottu si merita.
Hè quandu acanna à vite bimetallicasmette di esse un aghjurnamentu è diventa a specificazione curretta: l'alia dura spruzza u cerculu tutale intornu à a zona di usura di u foru, purtendu a durezza interna à 62 HRC. A geometria segue sempre a resina di basa. Solu a superficia cambia. I nostriguida bimetallica vs nitruratatravaglia attraversu a logica di u costu.
Tipi di barili, materiali è trattamenti di superficia
A canna ùn falla dramaticamente. Si apre, in silenziu, è piglia a vostra pruduzzioni cun ella. U materiale è a superficia decide quantu dura.
Barrel d'acciaio nitruratu standard: Applicazioni è Limiti
A nitrurazione sparghje u nitrogenu in a superficia di l'acciaio, furmendu un casu duru. Nitrumu di gasu i nostri viti d'iniezione 38CrMoAlA à 500-560 °C, producendu una strata nitrurata di 0,5-0,8 mm di spessore à 950-1050 HV. Chì aumenta a resistenza à l'usura da 30-40% sopra l'acciaio micca trattatu.
L'acciaio di basa hè tempratu è temperatu prima, chì eleva a resistenza à l'usura di cisura di 50% per sè stessu. Inseme, sti dui passi dà una vita di serviziu di circa 10.000-20.000 ore nantu à resine non corrosive cum'è PE è PP.
U so limitu hè a prufundità di u casu. Una volta chì l'abrasione attraversa a strata nitrurata, u core più morbidu sottu si porta rapidamente. Evaluemu i nostri viti di iniezione nitrurati per i composti rinforzati di fibra di vetru finu à u 30% (PA più fibra di vetru, per esempiu). Sopra à questu, o nantu à e resine corrosive, u casu nitruratu hè outmatched è a superficia hà da cambià.
Canna bimetallica: custruzzione, costu è quandu si paga
Un canna bimetallicu mantene un corpu in lega d'acciaio è fusione una lega di usu separata in u foru. Nantu à i nostri barili, sprucemu una lega dura intornu à u cerculu tutale di a zona di usura di u foru, purtendu a durezza interna à 62 HRC.
Questu hè un altru tipu di prutezzione da a nitrurazione. Un casu nitruratu hè una strata di diffusione misurata in frazioni di millimetru. Un foru di lega spruzzata o fusa hè una strata di metalli diffirenti, è u riempimentu abrasiu deve passà per tuttu.
A lega hè sceltu per a minaccia. Les surfaces riches en carbure et en carbure de tungstène résistent à l'abrasion du verre et des charges minérales. Leghe di nichel resistanu a corrosione da PVC è composti ignifughi. Sceglite a lega sbagliata è avete pagatu per un barillu bimetallicu chì risolve u prublema sbagliatu.
Hè pagatu ogni volta chì u vostru alimentazione hè abrasiva o corrosiva. L'aritmetica hè simplice: se un set bimetallicu dura parechje volte quant'è un nitruratu nantu à u vostru materiale, u prezzu di compra più altu si divide in un costu più bassu per annu, prima di cuntà u scrap è i tempi di inattività chì eviterete.
Segmentatu vs Monolithic Barrel: Flessibilità vs Precisione
Un canna monoliticu (un pezzu) hè machinatu da un corpu unicu. Mantene a dritta è a concentricità megliu, è hè a norma per l'injection molding, induve a precisione conduce a cunsistenza di u tiru.
I barili segmentati sbulicanu inseme da e sezioni, chì permette di rimpiazzà una sezione usurata senza scrapping the whole baril, è permette à i porti di ventilazione per esse posizionati in modu flessibile. U cummerciu hè l'allineamentu: ogni articulazione hè una occasione di misalignment, è e macchine di iniezione sò menu perdona di quellu chì l'extruders cumposti.
Base Steel è l'opzioni di superficia chì si trovanu nantu à questu
38CrMoAlAhè l'acciaio di basa chì avemu machinatu i nostri viti di iniezione da, è hè u predefinitu di l'industria per una ragione. A so chimica di cromu-molibdenu-aluminiu hè pensata per a nitrurazione: l'aluminiu forma nitruri duri è stabili in u casu mentre u core ferma dura.
L'acciaio di basa porta a carica meccanica. A superficia nantu à questu pigghia l'usura, è quì hè a vera scelta. Cum'è aproduttore di barili a vitefurnimu a gamma completa di a superficia, è ognunu risponde à una minaccia diversa:
- Nitrurazione- 0,5-0,8 mm strata à 950-1050 HV. Resine pulite, fibra di vetru finu à u 30%.
- Superficie bimetallica— Alliage dur fuse autour de la zone d'usure de l'alésage, alésage à 62 HRC. Duvere abrasive è corrosive.
- Pulvérisation de carbure de tungstène- per i casi di abrasione più duri.
- Cromatura- una superficia liscia è libera. Aiuta cù i cambiamenti di culore è l'aderenza, micca cù l'abrasione pesante.
- Inossidabile- quandu a resistenza à a corrosione o a purezza di u materiale porta u requisitu piuttostu chè l'usura.
A nostra guida di materiali di canna viti paraguna l'acciai di basa in tuttu.
Trattamenti di superficia cumparatu
| Materiale / trattamentu | Durezza | Resistenza à l'usura | Resistenza à a corrosione | U megliu per |
|---|---|---|---|---|
| 38CrMoAlA, nitruratu | 950-1050 HV, strata 0,5-0,8 mm | Bene | Moderate | PE, PP, PS, ABS; fibra di vetru finu à u 30%. U difettu ecunomicu |
| Superficie bimetallica | Bore à 62 HRC | Eccellente | Bene | Ripiena di vetru sopra u 30%, carica di minerale, regrind, duvere abrasive |
| Pulvérisation de carbure de tungstène | Assai altu | Eccellente | Bene | I casi di abrasione più duri |
| Superficie in lega di nichel | Sceltu per a formulazione | Bene | Eccellente | PVC, fluoropolimeri, ritardanti di fiamma |
| Cromatura dura | Duru, assai magre | Moderate | Bene | Liberazione liscia, cambiamenti di culore più faciuli, anti-stick |
| Inossidabile | Per gradu | Moderate | Eccellente | Applicazioni guidate da a corrosione o purità |
Specificate a superficia per l'alimentazione più brutta chì a linea correrà, micca a più pulita. A specificazione per u casu pulitu hè u modu più cumuni chì un novu settore mori prima.
Mantenimentu: Cumu uttene ogni ora chì u set pò dà
U mantenimentu ùn inverte micca l'usura. Si ferma voi da agghiuncennu wearable avoidable in cima di u tipu inevitabbile, è vi dà i dati à pianificà a sustituzione invece di reagisce à questu.
Lista di cuntrollu di l'ispezione di rutina
| Frequency | Cosa à verificà | Perchè |
|---|---|---|
| Ogni turnu | Temperature di fusione versus normale, tempu di ricuperazione, cunsistenza di cuscinetti, carica di u mutore | Queste deriva prima chì i difetti appariscenu |
| Ogni materiale o culore cambia | Purga cumplettamente; inspeccionà a purga per punti neri o materiale degradatu | Specks significa punti morti o degradazione in qualchì locu |
| Mensili | Verificate e termocoppie è bande di riscaldamentu; verificate u raffreddamentu di a gola | Un sensore di deriva coce materiale per mesi inosservatu |
| Ogni volta chì a vite hè fora | Misura l'OD di u volu è l'ID di u canna in pusizioni marcate; inspeccione l'anellu di cuntrollu | A vite hè digià fora. Dieci minuti di misurazione sò dati gratuiti |
| Almenu annu (duzione abrasiva o corrosiva) | Tiratura pianificata: misurazione di usura cumpleta, verificazione di l'allineamentu, registrà e letture | Pieni, PVC, è regrind duty wears sets assai più veloce di resina pulita |
Prucedura di purga curretta quandu si cambia resine o culori
Purga prima di ogni tappa è ogni cambiamentu, senza eccezzioni per i ghjorni occupati. U materiale lasciatu per rinfriscà l'internu di a canna si degrada, cuoce nantu à a superficia, è torna più tardi cum'è punti neri in a parte di u cliente.
Aduprate un cumpostu di purga cummerciale per i cambiamenti di culore, per i chjusi, è prima di cambià à un polimeru sensible à u calore. Virgin PE o PP gestisce transizioni di rutina trà materiali cumpatibili. E resine à alta temperatura, cum'è PC è PMMA, resistanu più duramente è necessitanu una purga più aggressiva.
Purga prima di chjude, micca solu prima di inizià. Ciò chì lasciate in un barile di rinfrescante diventa u prublema chì cumbatte à u prossimu startup.
Cumu misurà a distanza da a vite à u barile
Questa hè a misurazione chì trasforma l'opinione in fattu, è a maiò parte di i buttreghi salta.
- Tira è pulisce a vite.Calda, cù arnesi di ottone o di ramu. Mai scrapers d'acciaio, chì taglianu a superficia trattata da a vite dipende.
- Marcate e pusizioni di misurazionelongu u travagliu: alimentazione, transizione è misurazione à u minimu.
- Misura l'OD di u volucù un micrometru esterno in ogni pusizioni, pigliate letture in parechji punti intornu à a circunferenza per catturà l'usura irregolare.
- Misura l'ID di u cannacù un calibre di calibre à pusizioni è prufundità currispondenti.
- Calculà a clearance radiale:soustraire l'OD du vol à l'ID de l'alésage et diviser par deux.
- Comparare cù u disegnu di custruzzioneè logu ogni lettura cù a data è l'ore di corsa.
Interprete u risultatu contr'à a liberazione originale, micca contru un numeru universale. Una regula di buttrega utile: quandu a liberazione hè cresciutu à circa duie volte u valore di custruzzione, o quandu a pruduzzione hè calata notevolmente à a stessa velocità di viti, cuminciate à pianificà a sostituzione. A nostra guida di misurazione passu per passu copre u metudu in tuttu u dettu.
Pianu di Pulizia è Tipi di Cumposti di Purga
Abbinate u compostu à u travagliu. Scrub di purga meccanica (senza abrasivi) cù alta viscosità. Purghe chimiche attaccanu materiali degradati è carbone. Le purghe spumanti si espandono per raggiungere i punti morti che mancano il flusso laminare.
L'intervalli di pulizia profonda dipendenu da a resina. I polimeri à alta temperatura creanu u carbone più veloce è necessitanu purgamenti profondi più frequenti. Qualunque cosa correte, mantene l'intervallu nantu à un schedariu piuttostu chè d'aspittà chì i punti neri per programà per voi.
Quandu riparà vs quandu rimpiazzà
Comparare u costu per annu di serviziu, micca i dui tags di prezzu. Una ricustruzzione chì custa a mità di quantu ma torna un terzu di l'anni hè l'opzione caru in disguise.
A riparazione s'appoghja ghjustuquandu l'usura hè dimensionale è moderata, u metallu di basa hè sanu, questu hè a prima ricustruzzione, è a geometria si adatta ancu à a vostra resina.
U rimpiazzamentu hè ghjustuquandu a currusioni hà pitted deep, quandu a vite hè digià stata ricustruita prima, quandu u vostru materiale cambiatu è a vechja geometria ùn si adatta più, o quandu u settore hè una dimensione cumuna chì u prezzu di rimpiazzamentu si trova vicinu à a citazione di riparazione.
A nostra guida di riparazione versus rimpiazzamentu stabilisce a tabella di decisione completa.
U almacenamentu è a manipulazione curretta di i barili di viti di riserva
Un set di spare hè solu utile s'ellu hè drittu è pulitu quandu avete bisognu. Guardà i viti orizontali cù supportu longu à a longu, mai appoghjate nantu à a punta. Coat contra a ruggine, mantenenu coperti, è mantene a scheda di spec è e figure di durezza misurata cù a parte.
A strategia di rotazione di spare-setvale a pena di più cà qualsiasi tassa rapida, è quasi nisun fornitore vi dicerà questu. Cumprate u rimpiazzamentu prima chì u settore attuale falla. Eseguite u novu set, mandate u vechju per ricustruisce mentre a produzzione cuntinueghja, è mantene u set ricustruitu nantu à u scaffale cum'è spare.
Avà pussede una rotazione cù zero tempi d'inattività imprevisu, è ogni sustituzione futura succede in u vostru schedariu invece di 2 ore di sera un sabbatu. A strategia custa un inseme di capitale di travagliu è u rimborsa a prima volta chì un fallimentu ùn succede micca.
Hè u prucessu o a macchina? Una porta di decisione
Eccu a sezione chì nessun cuncurrente scrive, è vi risparmià più tempu chè u restu di sta guida cumminata.
Quandu appare un difettu di moldura, a maiò parte di e squadre ghjunghjenu à i paràmetri di a macchina. Temperature, back pressure, speed injection, hold time. Calchì volta hè ghjustu. Ma quandu l'unità di plastificazione hè purtata, nisuna paràmetra ricuperà u prucessu, è settimane sparisce in una ricerca chì ùn puderia mai riesce.
Eseguite sta porta prima di toccu un altru setpoint.
1. Hè cambiatu qualcosa ?Un novu lottu di resina, un novu colorante, un novu rapportu di regrind, un novu muffa, un paràmetru chì qualcunu hà aghjustatu? Sì sì, perseguite u cambiamentu. Questu hè un prublema di prucessu finu à pruvucà altrimenti.
2. U difettu apparsu subbitu, o creep in più di settimane?Punti bruschi à un cambiamentu o un cumpunente rottu. Punti graduali à l'usura. L'usura ùn vene micca da a notte.
3. Hè u cuscinu cunsistenti sparata à sparata?Un cuscinu inconsistente hè l'anellu di cuntrollu chì parla. Inspecciona prima di tuttu.
4. A pruduzzione hè cascata à a listessa vitezza di vite, o hà u tempu di ricuperazione allungatu?Tutti dui puntanu à u spaziu, vale à dì l'usura di a vite o di u canna. I paràmetri ùn ponu micca restaurà l'autorizazione persa.
5. Hè a temperatura di fusione chì cullà à i setpoints invariati?A vite genera calore di cisura extra, di solitu perchè travaglia più duramente contr'à un spaziu purtatu.
6. I specchi neri tornanu dopu ogni pulizia ?U materiale hè allughjatu in un locu mortu. Nant'à un settore più anticu, quellu locu mortu hè spessu purtatu da a liberazione chì ospita una fusione degradata.
Trè o più "sì" risposte à e dumande da 3 à 6 significanu chì a macchina vi dice chì l'unità di plastificazione hè purtata. Stop tuning. Tira a vite è misura.
A misurazione dura una ora. Perseguite un difettu meccanicu attraversu i paràmetri piglia settimane, è ùn cunverge mai, perchè a risposta ùn era mai in u controller.
Guida di Risoluzione di Problemi cù a Table Root-Cause
Ogni difettu sottu pò vene da u prucessu o da l'usura meccanica. A tavula chjama uvite è cannacausa radica, perchè hè a mità chì tutti l'altri lascianu fora.
| Prublemu | Sintumu | Causa radica di a vite / canna | Azzione currettiva |
|---|---|---|---|
| Striature nere / segni di bruciatura | specchi scuri o strisce in a parte; peghju dopu una fermata | Materiale degradatu allughjatu in u spaziu purtatu o in un locu mortu; cane marcatu; superficia di vite dannata | Purga profonda. Se i specks tornanu, tira è inspeccione. Verificate u puntuatu è u spaziu purtatu. Sustituisci se l'inseme cuntene materiale |
| Dimensione di u colpu inconsistente / scatti brevi | scontri di pisu di colpu; cuscinu varieghja da u colpu à u colpu | Verificate chì l'anellu ùn hè micca sigillatu(u più cumuni); Voli usurati chì lascianu fugliare in daretu; canna oversize | Inspeccione l'anellu di cuntrollu prima. Allora misurate a liberazione. I paràmetri ùn riparà micca una valvula di non-return in fuga |
| Aument de la température de fusion | Température de fusion réelle au-dessus des points de consigne; decolorazione di u materiale | Cisalla eccessiva da rapportu di compressione sbagliata; u spaziu purtatu chì face u travagliu di a vite più duru; termocoppia in deriva | Verificate i termocoppii. Verificate a velocità di a vite è a retropressione. Se a geometria hè sbagliata per a resina, u vitu hè a correzione |
| Recuperazione lenta / plastificazione longa | U tempu di ricuperazione si stende; u tempu di ciclu cresce | L'uperazione di l'usu chì riduce l'efficienza di pompa; problema di a sezione di l'alimentazione; geometria sbagliata per a resina | Verificate prima u raffreddamentu di a gola è l'alimentazione di pellet. Poi misurate a liberazione contr'à u disegnu |
| Aumentu di a carica di u mutore / a pressione posteriore | Ampere di u mutore chì scalanu à a pruduzzioni constante; allarmi di coppia | Vite trascinata in u foru (misalignment, viti curvatu); taglio eccessivu; resistenza di custruzzione di materiale degradatu | Verificate l'allineamentu è a dritta di viti. Una vite piegata porta un latu di u foru è distrughjerà ancu una canna nova |
| Degradazione di materiale / decolorazione | Ingiallimentu, splay, fragilità, odore | Tempu di residenza troppu longu (tiratu troppu chjucu per u canna); tagliu troppu aggressivu; lochi morti chì cuntenenu materiale | Verificate u rapportu di a dimensione di u colpu à a capacità di canna. Riduce a cisura. Nant'à resini sensibili à u calore, un vitu di cumpressione più bassu pò esse l'unicu solu veru |
| Unmelts / particelle solide in parte | specchi duri; difetti simili à lenti; punti deboli | Capacità di fusione insufficiente: L/D troppu cortu, compressione sbagliata, uscita spinta oltre ciò chì a vite pò fonde, o liberazione usurata | Riduce l'output o aghjurnà à una vite di barriera. Se u set hè purtatu, nisun paràmetru recupera a fusione |
| Striature di culore / dispersione scarsa | culore irregolare; masterbatch ùn si sparghje micca | Nisuna sezione di mischju; viti usurate mischjà pocu; viti sbagliati per un compostu pienu o culuratu | Specificate una sezione di mistura (Maddock o pin). Confirmate chì a vite ùn hè micca solu usata prima |
Striature nere o segni di bruciatura
U polimeru degradatu hè allughjatu in qualchì locu è si sparghje in pezzi. I lochi di nascondiglii classici sò purtati, un foru marcatu, un anellu di cuntrollu danatu, è qualsiasi puntu mortu induve u flussu stagna.
Purga profonda prima. Sì i specks tornanu dopu una purga curretta, u materiale ùn hè micca solu residuu. Hè fabricatu continuamente da un locu in a vostra macchina, è avete bisognu di tirà u vitu è truvallu.
Inconsistente di dimensione di u colpu o di colpi corti
Verificate l'anellu prima di toccu un paràmetru. Quandu a vàlvula di non-ritornu cessà di sigillare, a fusione scappa in daretu durante l'iniezione, è u colpu chì a macchina hà pensatu chì hà misuratu ùn hè micca u colpu chì riceve u moldu.
U rigalu hè u cuscinu. Un prucessu consistente mantene un cuscinu fermu. Quandu u cuscinu vaghjime da u colpu à u colpu, a fusione va in un locu chì ùn deve micca.
Température de fusion piquante ou trop élevée
Misurà a fusione attuale cù una sonda piuttostu chè cunfidendu i setpoints. Se a fusione attuale corre sopra à e zoni, u calore extra vene da a cisura, micca da e bande.
U calore di cisura cresce quandu a compressione hè troppu aggressiva per a resina, quandu a vitezza di u vitu hè troppu altu, quandu a pressione di retrocede hè eccessiva, è quandu un vitu purtatu hà da travaglià più dura per spustà u stessu materiale.
Recuperazione lenta di a vite / Longu tempu di plastificazione
Accuminciate da a tramoggia. I pellets di ponte, una gola di alimentazione surriscaldata, è un rinfrescante inadeguatu di l'alimentu, tutti affamati a vite è a ricuperazione di stinza, è nimu di elli ùn sò un difettu di viti.
Se l'alimentazione hè sana è a ricuperazione hè sempre lenta, misurà a liberazione. Un vite chì hà persu a so efficienza di pumping à usà pigghia più tempu per riempie u stessu colpu, è u tempu di ciculu riflette.
Aumentu di a carica di u mutore o a pressione di retrocede
L'aumentu di l'ampere à a pruduzzioni constante significa chì qualcosa resiste. Una viti piegata chì trascina in u foru hè u casu periculosu: porta un latu di u canna, è un novu vitu installatu contr'à quellu misalignment porta a listessa manera in u listessu schedariu.
Verificate a dritta è l'allineamentu prima di urdinà qualcosa. L'usura unilaterale hè l'impronta digitale.
Degradazione o decolorazione di u materiale
Dui causi dominanu: u materiale hè troppu caldu, o hè statu caldu per troppu longu. U sicondu hè quellu chì a ghjente manca.
Un colpu chì hè troppu chjuca per e foglie di u barile si fonde assiedu ciculu dopu ciculu, cocendu dolcemente finu à chì gialli. Nisun designu di viti ripara un colpo sottumessu in una canna oversize. Corrige u diametru di a vite, o move u travagliu à una macchina più chjuca.
Cumu Ordine un Barrel di Vite di Sustituzione
Nisun cuncurrente copre questu, è hè a parte chì i cumpratori anu veramente bisognu. Sia chì ordini da l'OEM o da un indipendentefabbrica di barili a vite, a listessa infurmazione guida a quotazione.
Dimensioni è specificazioni chì duvete furnisce
- Marca è mudellu di a macchina.Una foto di a targhetta hè abbastanza per cunfirmà e dimensioni di a muntagna è di u drive-end.
- Diametru di viti è rapportu L/D,da un disegnu o misurata direttamente.
- A resina, cù cuntenutu di riempimentu.Questu cunduce l'azzaru di basa è u trattamentu di a superficia più di tuttu in a lista.
- Dimensione di u tiru è u ciclu di destinazione,cusì a geometria pò esse ottimizzata invece di copiata.
- Un disegnu, o una mostra purtata.O travaglia. Una parte usata pò esse misurata è a geometria cumpleta ricustruita.
- Chì hè andatu male l'ultima volta.Mandate u mudellu di usu cù a parte. A perdita di dimensione liscia dice abrasione. Pitting dice corrosione. L'usura unilaterale dice l'allineamentu, chì un novu vitu ùn ripararà micca.
Ddu ultimu articulu hè quellu chì i cumpratori si scurdanu, è hè quellu chì vi impedisce di cumprà una copia fedele di un fallimentu.
OEM-Match vs Custom Design: Pro è Cons
Un match OEMriproduce a geometria originale. Hè a chjama ghjusta quandu a vite originale adatta à u vostru prucessu è simpricimenti sguassate. Prevedibile, verificabile contru à u disegnu, senza revalidazione di prucessu.
Un disignu persunalizatucambia a geometria per adattà à ciò chì eseguite oghje. Hè u dirittu chjamatu quandu u prucessu si move è u vitu ùn hà micca fattu: avete aghjustatu regrind, cambiatu à un gradu pienu, cambiatu i miri di output, o a vite originale ùn hà mai trattatu bè a vostra resina.
L'urdinamentu di una partita OEM quandu u prucessu hà cambiatu riproduce u prublema in u novu azzaru. L'urdinamentu di un disignu persunalizatu quandu l'uriginale era bellu aghjunghje costu è revalidazione per nunda. U mudellu di usu vi dice in quale situazione site.
Cosa aspittà quandu u Sourcing da a Cina
U tempu di piombu dipende da a geometria, u trattamentu di a superficia, è se esiste un disegnu. Dumandate in scrittura cù a vostra citazione, è dumandate ciò chì u clock principia: cunferma di u disegnu, o l'ordine di compra. Ùn sò micca a listessa data, è a diferenza hè spessu una settimana.
Trè cose chì valenu a pena fissate prima di impegnà:
- Quandu a produzzione principia.L'ingegneria inversa di una mostra purtata aghjusta u tempu prima chì un solu chip hè tagliatu. Un disegnu elimina stu passu.
- Chì aghjunghje u trattamentu di a superficia.A superficia bimetallica è a spruzzatura di carburu sò passi di prucessu separati cù a so propria fila.
- Trasportu marittimu, separatamente.Ùn hè micca in u tempu di pruduzzione di fabricazione, è hè u numeru chì sorprende i compratori per a prima volta.
A nostra propria citazione hè trasparente per designu: demu un costu stimatu chì copre u pruduttu, u trasportu è u mantenimentu in corso, cusì ùn ci hè nunda di scopre dopu. Ricevete quella citazione in 12 ore.
Pianu attornu à u tempu di piombu cù a rotazione di spare-set descritta prima. Un set urdinatu da un logu di usura hè speditu in u vostru schedariu. Un set urdinatu da una guasta navi contru à u clock, per l'aria, à un prezzu chì nimu piace à spiegà.
Criterii d'Accettazione di Qualità è Punti di Inspezione
Quessi sò i cuntrolli chì separanu un veru fornitore da un prezzu. Dumandate per elli in scrittura prima di fà l'ordine, è verificate quandu u set arriva:
- Diametru esternu in parechji punti longu à ogni volu
- Diamitru di u foru è cilindricità
- Durezza di a superficia cum'è avalore misuratu(HV o HRC), micca una specificazione di catalogu
- Profundità di casu nitruratu, o prufundità di strati di lega nantu à un foru bimetallicu
- Concentricità è dritta
- Rugosità superficiale (Ra)
- Qualità d'acciaio di basa, cunfirmata
A durezza è a prufundità di u casu sò i dui chì importanu più, è i dui più spessu sottumessi in silenziu. Una strata nitrurata à 950-1050 HV è 0,5-0,8 mm di prufundità hè una specificazione chì pudete tene un fornitore. "Nitrided" per sè stessu ùn hè micca.
Se una citazione sbarca dramaticamente sottu à l'altri, dumandate quale hè l'azzaru è quantu prufonda u trattamentu corre. Hè guasi sempre induve a diffarenza si nasconde, è u paghete in u primu usu.
A nostra guida completa per l'approvvigionamento si trova in a guida di ordine di barile di viti persunalizata.
Avete bisognu di un canna di vite di iniezione di sustituzione o persunalizata? Mandate u vostru mudellu di macchina, disegnu, o mostra purtata. Citemu in 12 ore.
Pigliate una citazione di Screw BarrelDomande Frequenti
Q: Quantu dura una canna di vite di stampatura à iniezione?
A: Nantu à resine non corrosive, cum'è PE è PP, i nostri viti di iniezione 38CrMoAlA nitrurati funzionanu circa 10.000-20.000 ore. Cumposti pieni di vetru, PVC, è regrind pisanti tagliate chì, è quantu dipende da u cuntenutu di u filler è a pruduzzioni. Ùn correte u clock è sperate: misura. Verificate l'OD di u volu è l'ID di u foru contr'à u disegnu di custruzzione almenu una volta à l'annu nantu à u travagliu abrasiu, è registrà a tendenza. A tendenza, micca una figura di l'ora, vi dice quandu ordene u prossimu set.
Q: Chì ghjè a distanza standard trà una vite è u canna?
A: Ùn ci hè micca una sola figura, perchè scale di clearance cù diametru di viti. A regula di l'industria per un novu settore hè di circa 0,001 inch di liberazione radiale per latu per ogni inch di diametru di viti, cusì una vite di 60 mm sbarca vicinu à 0,06 mm per latu. U vostru disegnu di custruzzione hè l'autorità. Cum'è un limitu di serviziu praticu, quandu a liberazione misurata hè cresciutu à circa duie volte u valore di custruzzione, o a produzzione hè cascata notevolmente à a stessa velocità di vite, pianificà a sostituzione.
Q: Puderaghju aduprà una vite per parechje resine diverse?
A: In una famiglia, sì. Una viti universale manighja PE, PP, PS è ABS in modu accettabile, chì hè per quessa chì i costruttori di macchine spedite cum'è standard. À mezu à e famiglie, nò. Una vite GP in PVC rigidu degrada u materiale è corrode l'acciaio. Una vite GP nantu à u nylon pienu di vetru si usura rapidamente. È un vitu dimensionatu per un voluminu di colpu ùn pò micca serve un travagliu chì usa una piccula frazzioni di u canna senza coccia u materiale. Se i vostri resini spannu quelli spazii, avete bisognu di più di una viti, o una viti pensata per u casu più duru.
Q: Cumu possu sapè s'ellu hè purtatu a mo vite di stampaggio d'iniezione?
A: A macchina vi dice prima, è u micrometru cunfirma. Fighjate à a caduta di l'output à a stessa velocità di a vite, l'allungamentu di u tempu di ricuperazione, l'ascensione di a temperatura di fusione à i punti di setpoint invariati, i punti neri chì tornanu dopu a pulizia, è a deriva di a dimensione di u colpu. Qualchidunu di quelli chì ghjustificà tirà a vite. Poi misurà u volu OD cù un micrometru è l'ID di u foru cù un calibre di calibre, in pusizioni currispondenti, è paragunate a liberazione radiale cù u disegnu. I sintomi suggerenu; a misura cunfirma.
Q: Chì ghjè un canna bimetallicu è quandu ne aghju bisognu?
A: Un canna bimetallicu mantene un corpu in lega d'acciaio è fusione una lega di usura più dura in u foru. Nant'à i nostri barili, sprucemu in lega dura u circondu tutale intornu à a zona di usura di u foru, purtendu a durezza interna à 62 HRC. A linea hè faciule di disegnà:fibra di vetru finu à u 30% corre bè nantu à un set nitruratu 38CrMoAlA. Sopra u 30% di vetru, cù filler minerale o retardante di fiamma, o nantu à resina corrosiva, vai bimetallicu. U casu nitruratu hè una strata di diffusione di 0,5-0,8 mm, è un filler pesante si taglia assai prima chì l'acciaio sottu hè finitu.
Q: U disignu di a viti affetta a qualità di a parte in l'iniezione?
A: Direttamente, è più di a maiò parte di i paràmetri di prucessu. A geometria di a vite determina quantu u materiale si fonde cumplettamente, quantu uniforme hè a temperatura di fusione, quantu u culore è u riempimentu si sparghjenu, è quantu hè coherente u colpo. Unmelts, striature, splay, degradazione è variazioni di colpi tutti traccianu à u disignu di a viti o l'usura di a viti, almenu quant'è spessu chì traccianu à u controller. Quandu un difettu resiste à ogni cambiamentu di paràmetru chì fate, a geometria o l'usura hè di solitu u mutivu.
Q: Chì ghjè a diffarenza trà una vite d'iniezione è una vite di estrusione?
A: Una vite d'estrusione gira in continuu è i pompi fondnu in avanti senza piantà. Una vite d'iniezione faci dui travaglii: gira per plastificà un colpo, poi smette di girà è avanza cum'è un pistone per injectà. Questa azione reciproca hè per quessa chì i viti d'iniezione portanu un anellu di cuntrollu à a punta, è perchè eseguinu rapporti L / D più brevi, tipicamente da 18: 1 à 25: 1, cà i viti di estrusione. U materiale si trova ancu in una canna d'iniezione trà i colpi, chì face u tempu di residenza è a dimensione di u colpu criticu.
Q: Un fabricatore di barili di viti pò copià a mo vite senza un disegnu?
A: Iè. Spedite a parte purtata è a geometria pò esse misurata è ricustruita: diametru, rapportu d'aspettu, prufundità di u canali, è e dimensioni adattate à l'estremità di l'unità. Tenemu viti di iniezione à ± 0.001 mm. Una prudenza chì vale a pena dichjarà: una vite usata misura più chjuca ch'ella hà lasciatu a fabbrica, cusì u rimpiazzamentu deve esse custruitu à l'intentu di u disignu originale piuttostu cà à e dimensioni purtate. Mandate u mudellu d'usura cù a parte, è u novu vitu hè specificatu contru u fallimentu invece di eredite.
Cunclusioni
Trè idee portanu tutta a guida.
A selezzione seguita a resina.A geometria (L / D, rapportu di compressione, tippu di viti) currisponde à cumu si funnu u vostru polimeru. U trattamentu di a superficia currisponde à quantu brutta hè a vostra alimentazione. Le resine pulite funzionano felicemente su 38CrMoAlA nitrurato. L'alimenti abrasivi è corrosivi necessitanu un foru bimetallicu, è specificà u casu pulitu hè u modu più cumuni chì un novu settore mori prima.
A mantenimentu compra anni, è i dati compra a pianificazione.Purga prima di ogni tappa, pulisce cù ottone piuttostu cà azzaru, è misurà u spaziu ogni volta chì a vite hè fora. Un logu di usura diventa "hè purtatu?" in "quandu attraversarà a linea?", chì hè a diffarenza trà un cambiamentu pianificatu è un chjusu.
Diagnosticate a macchina prima di sintonizà u prucessu.Quandu a pruduzzione scende, i ciculi si stende, u cuscinu vaga, o specks torna dopu a pulizia, l'unità di plastificazione parla. I paràmetri ùn ponu micca restaurà l'autorizazione persa o richiunà un anellu di cuntrollu purtatu. Tira a vite è misura.
Nanhaiya hà custruitu viti è barili per più di vint'anni è serve più di 500 clienti in u mondu. I nostri viti d'iniezione sò machinati da 38CrMoAlA, spenti è rinfriscati, poi nitrurati à gasu à 500-560 °C à una cassa di 0,5-0,8 mm à 950-1050 HV, tenuta à una tolleranza di ±0,001 mm, è valutata per 10,00000000000000000000 ore di resinosa. Induve l'alimentazione hè più dura, pulverizzamu una lega dura in u circondu tutale intornu à a zona di usura di u foru è pormu a durezza interna à 62 HRC.
Prima di l'ordine, i nostri ingegneri travaglianu cù i parametri cun voi: diametru, rapportu di aspettu, prufundità di u canali di viti, è a scelta di materiale trà 38CrMoAlA è una lega duplex. Questa cunsultazione hè gratuita, è a citazione chì seguita include u pruduttu, u trasportu è u costu di mantenimentu previstu, cusì nunda ùn appare più tardi chì ùn era micca nantu à a pagina.
Dopu a consegna, i nostri tecnichi supportanu l'installazione è a messa in cumissioni, a garanzia dura à u cuntrattu (di solitu unu à dui anni), è ogni prublema dopu a vendita riceve una risposta in 24 ore è una suluzione in 48.
Mandateci u vostru mudellu di macchina, a resina, è u prublema chì cercate di risolve. Averete una specificazione è una citazione in dodici ore.
Diteci a vostra macchina, a vostra resina, è ciò chì hè andatu male l'ultima volta. Specificaremu u set chì u ripara, micca quellu chì u ripete.
Cuntattate Nanhaiya per una quotazione