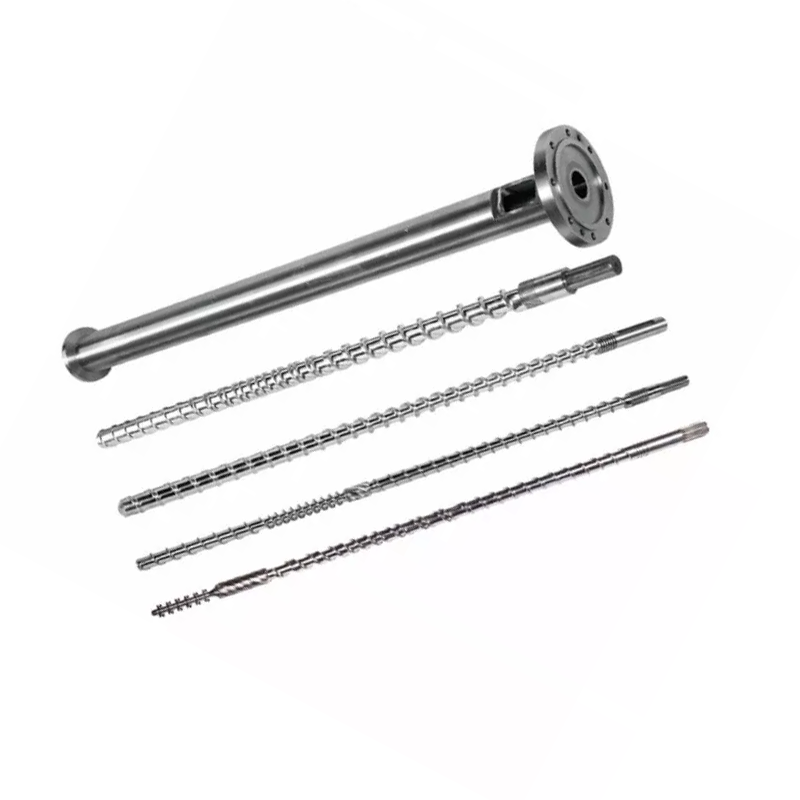
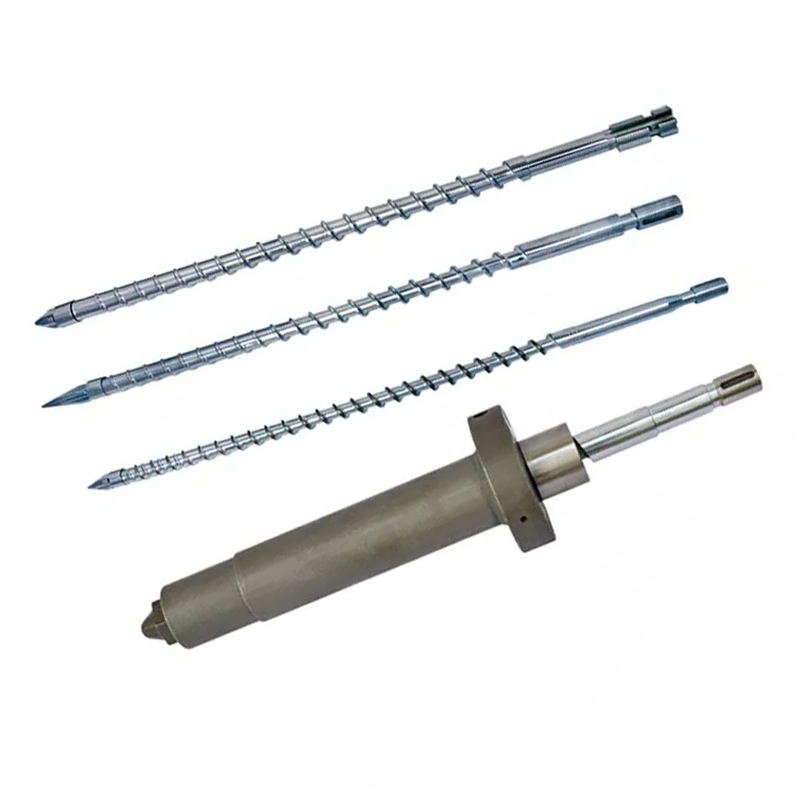
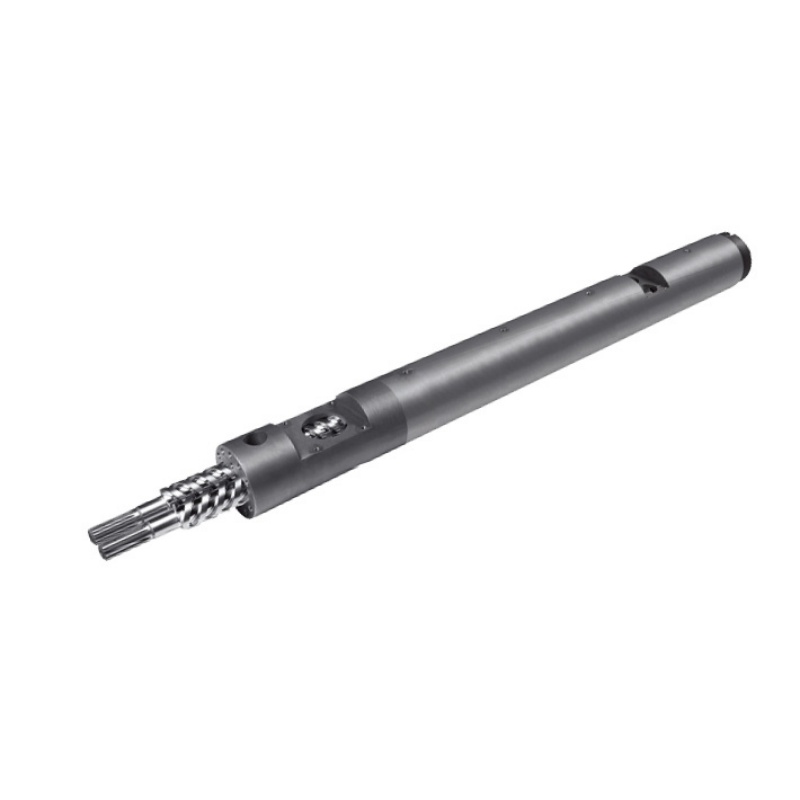
Una testa di filiera di pipa deve adatta più di un diametru nominale. Hè da currisponde à u polimeru, a formulazione, u standard di pipa, a pruduzzioni, a cunnessione di l'estrusore, u sistema di calibrazione è a manera chì i vostri operatori cambianu dimensioni. Questa guida trasforma quelli inputs in una specificazione di compra per a produzzione di tubi in PVC, PE, CPVC, PP è PPR.


Per cumprà atesta di filiere per estrusione di tubi, mandate u fornitore cinque setti di dati currispondenti: u materiale è a formulazione; u standard di pipa, u diametru è a gamma di muru; uscita è velocità di linea; a flange di l'estrusore è l'interfaccia di entrata di fusione; è u calibratore downstream, vacuum, cooling and haul-off arrangement. Una dumanda chì dà solu "pipa PVC, 110 mm" ùn hè micca pronta per l'ingegneria.
U puntu di u cuntrattu più impurtante hè a cundizione d'accettazione. Denominate u materiale di produzzione attuale, a dimensione di u tubu, a pruduzzione stabile, a velocità di a linea, u riscaldamentu è a cunfigurazione di i sensori, a variazione di u muru permessa, u diametru esternu, l'ovalità, a cundizione di a superficia è i testi di u produttu richiesti. A testa di u fustu modella a fusione calda, ma ùn pò micca guarantiscia per sè stessu a pipa rinfrescata finale.
A prima decisione ùn hè micca u diametru di a matri
A prima decisione hè u bustu di pruduzzione. Un capu pò curriri un gruppu di dimensioni vicine cù fustelle è mandrini cambiabili. Una gamma di dimensioni assai larga pò pruduce cumprumessi in u flussu, u tempu di residenza, l'aghjustamentu, a pressione di a testa è u travagliu di cambiamentu. A gamma curretta dipende da u materiale è u ritmu, micca solu nantu à quale inserti ponu fisicu fisicu in u corpu.
Dividemu ogni dumanda in trè frontiere. U limitu di u produttu copre u materiale di pipa, standard, diamitru è muru. U cunfini di u prucessu copre a pruduzzioni, a velocità, a temperatura è a pressione. U cunfini meccanicu copre a flange, a linea centrale, i riscaldatori, i sensori, a pusizione di elevazione è a valle.
| Input di u cumpratore | Perchè cambia a testa di a morta | Evidenza da mandà |
|---|---|---|
| Polimeru è formula cumpleta | Cambia a viscosità, a sensibilità à u calore, u slip, l'usura, u risicu di corrosione, u limitu di tempu di residenza è u metudu di pulizia | Scheda tecnica di qualità di resina, percentuali di formulazione è campione |
| Pipe standard è applicazione | Definisce u pruduttu finitu chì a linea deve pruduce è pruvà | Numeru standard esattu, edizione, mercatu è disegnu internu |
| OD, muru, SDR o intervallu di pianificazione | Stabilisce l'area di flussu anulare, a famiglia di l'attrezzi è a gamma pratica di pezzi di cambiamentu | Tavola di taglia cù prudutti minimi, normali è massimi |
| A pruduzzioni netta è a velocità di a linea | Cambia a velocità di flussu, a pressione, a carica di riscaldamentu, u tempu di residenza è a dumanda di rinfrescante downstream | Stabile vendibile kg/h per ogni dimensione critica |
| Interfaccia di estrusore è adattatore | Determina a geometria di l'ingressu, u mudellu di bullone, u registru, u segellu, l'altezza di u centru è u supportu | Disegnu cuntrullatu più foto misurate di a macchina esistente |
| Sistema di calibrazione è rinfrescante | Affetta u drawdown, l'OD finale, l'ovalità, a distribuzione di u muru è u cumpurtamentu di start-up | Disegni di calibratore, dati di cisterna di vacuum, lunghezza di rinfrescante è pusizioni di trasportu |
| Pianu di cambiamentu | Determina quali parti sò removable, cumu si sò centrati è quantu l'operatori li trattanu in modu sicuru | Cambia a frequenza, u metudu di pulizia, a capacità di a grua è u tempu di inattività di destinazione |
A nostra vista di fabbrica:ùn cunsideremu micca un diametru nominale di tubu cum'è una specificazione di testa di fustella sufficiente. Se un cumpratore ci dà solu u nome di resina è OD, dumandemu a serie di muru, a formula, a pruduzzioni, l'interfaccia di extruder è u metudu di dimensionamentu prima di riparà u percorsu di u flussu. Una citazione rapida basata nantu à inputs mancanti di solitu move e dumande senza risposta in cumissioni.



Cumincià cù u standard di pipe finitu
Una testa di fustella hè un strumentu di pruduzzione. Ùn hè micca una certificazione di pipe. U cumpratore deve identificà u standard è l'edizione esatta di u produttu, mentre chì u fornitore deve traduce l'envelope di pipa in un percorsu di flussu, set di utensili è metudu d'aghjustamentu. A conformità finale hè pruvata nantu à a pipa finita da e teste necessarie per u so mercatu è applicazione.
Per i prughjetti cumuni di pipa d'acqua, trè riferimenti ufficiali utili sòISO 1452-2:2009 per tubi in PVC-U, ISO 4427-2:2019 per i tubi in PEèISO 15874-2:2013 per i tubi PP utilizati in installazioni d'acqua calda è fredda. Verificate l'edizione attuale, e mudificazioni è l'adopzione naziunale quandu u cuntrattu hè preparatu.
| Famiglia di pipa | Riferenza ufficiale di partenza | L'infurmazioni chì a RFQ die-head hà sempre bisognu |
|---|---|---|
| Tubu à pressione in PVC-U | ISO 1452-2 o l'equivalente naziunale necessariu | Formula di mistura secca di PVC, serie di tubi, OD nominale, tavola di muru, indennità di socketing, output, velocità di linea è esigenze di superficia |
| Tubu di pressione PE | ISO 4427-2 o l'equivalente naziunale necessariu | Compositu esatta PE, gamma SDR, gamma OD, custruzzione solida o coestrusa, disposizione di strisce o strati, sistema di output è di raffreddamentu |
| Pipa d'acqua calda è fredda in PP o PPR | ISO 15874-2 o l'equivalente naziunale necessariu | Qualità PP precisa, classe di dimensione di tubu, applicazione di serviziu, custruzzione di strati, diametru è intervallu di muru, metudu di output è calibrazione |
| Condutti elettrici o tubi industriali | Specificazioni naziunali, industriali o clienti applicabili di u cumpratore | Formula di materiale, rigidità o destinazione funziunale, geometria, culore, stampa o striscia, pianu di prova è difetti di a superficia permessi |
Ùn scrive micca "secondu u standard internaziunale" in a RFQ.Nome u documentu, parte, edizione è adopzione lucale. Allora aghjunghje u vostru disegnu di pipa finitu è u pianu di ispezione. Dimensioni nominali simili ponu avè diverse gamme di muru, cundizioni di prova è esigenze d'identificazione.
Una separazione di più importa. L'approvazione di l'acqua potabile riguarda u pruduttu finitu di tubazione è i so materiali bagnati. L'ordine di una testa di fustellata da Nanhaiya ùn trasferisce micca l'appruvazioni di l'acqua potabile à a pipa di u cumpratore. L'approvazione di resina, u cuntrollu di cumposti, i registri di produzzione è a certificazione di terze parti restanu parte di u sistema di conformità di u fabricatore di pipe.
Specificate a formula attuale, micca solu PVC o PE
Nanhaiyatesta di filiere per estrusione di tubihè prupostu per PVC cù additivi, PE, CPVC è PP. Quelli nomi definiscenu famiglie materiali. Ùn ci dicenu micca a viscosità di fusione, a carica di riempimentu, u sistema stabilizzatore, u cuntenutu riciclatu, a finestra di trasfurmazioni o a tendenza à u piattu.
Per PVC, mandate a ricetta cumpleta di mistura secca per pesu è a cundizione di mischju. U nivellu di carbonate di calciu è u trattamentu di particelle, u bilanciu di lubricante, u sistema stabilizzatore, u modificatore di l'impattu, l'aiutu di trasfurmazioni, u pigmentu è u percentualità di rilavorazione ponu tutti cambià l'aspettu di u muru, a pressione di a testa è u cumpurtamentu di depositu.
Per PE o PPR, mandate u gradu cumpostu esatta è a scheda di dati di u fornitore attuale. Includite l'infurmazione di flussu di massa di fusione o viscosità cum'è publicata per quellu gradu, densità, additivi, sistema di carbonu-neru o culore, limite di regrind è se strisce d'identificazione o strati funzionali sò coestrusi.
PVC è CPVC
A storia di u calore è u tempu di residenza meritanu una grande attenzione. U percorsu di u flussu deve evitari hold-up innecessarii, è u pianu di riscaldamentu deve sustene l'iniziu cuntrullatu è a pulizia. I cambiamenti di a formula deve esse divulgati prima di a fabricazione.
PE
U gradu, a forza di fusione, a produzzione è a capacità di rinfrescamentu agisce inseme. Una testa di PE d'alta produzzione necessita un flussu circunferenziale stabile è un sistema di dimensionamentu adattatu, micca solu un gap annular più grande.
PP è PPR
Indicate a resina esatta è u pruduttu di serviziu. Pipa d'acqua calda è fredda, tubi industriali è custruzzioni multistrati ponu esse bisognu di diverse cundizioni d'attrezzi, di raffreddamentu è di accettazione.
A nostra vista di fabbrica:Quandu una squadra di pruduzzione cambia u filler, a qualità di resina o u percentualità riciclata dopu l'appruvazioni di l'attrezzi, u fustu ùn hè micca diventatu imprecisu. L'input di prucessu hè cambiatu. Ricordemu a formulazione di riferimentu nantu à l'accordu tecnicu per chì a futura risoluzione di prublemi parte da una cundizione cunnisciuta.

L'apertura di u fustu ùn hè micca a dimensione finale di u tubu
Una fusione annulare calda ùn lascia micca u die è ferma geomètricamenti fissi. Puderà gonfià à a surtita, sguassate sottu à u trasportu, cuntattate u calibratore, si riduce durante u rinfrescante è cuntinueghja à cambià cum'è a so temperatura equalizes. Hè per quessa chì un tubu nominale di 110 mm ùn utilizeghja micca automaticamente una apertura di filiera di 110 mm.
U risultatu finali vene da un sistema: uscita di l'estrusore, temperatura di fusione è pressione, geometria di fustelle è mandrini, equilibriu di u calore circunferenziale, centramentu, percorsu di l'aria, calibratore, vacuum, cooling and haul-off speed. Se queste parti sò acquistate da diversi fornitori, u cumpratore deve assignà un disegnu di l'interfaccia cuntrullata è una matrice di responsabilità di accettazione.
| Elementu di cuntrollu | Ciò chì influenza direttamente | Ciò chì ùn pò micca pruvà solu |
|---|---|---|
| Percorsu di flussu di u mandu è u mandrinu | Distribuzione anulare di fusione, perdita di pressione, cumpurtamentu di residenza è forma iniziale di tubu | OD finale freddo, muru, ovalità o performance di pressione |
| Ajustamentu di u centru di u mandrinu | Gap circonferenziale iniziale è correzione di a distribuzione di u muru | Un résultat stable lorsque la température, l'écoulement ou l'alignement en aval continuent de dériver |
| Disposizione di zona di riscaldamentu | Controlu termale intornu è longu à a testa | Température de fusion réelle sans méthode de mesure définie |
| Calibratore è vacuum tank | Dimensioni esterne, rinfrescante precoce è supportu di forma | Muru uniforme quandu u tubu di fusione entrante hè inestabile |
| Sistema di rinfrescante | Tasso di solidificazione, stabilità dimensionale è eliminazione di u calore residuale | Una bona geometria quandu a temperatura di l'acqua o u flussu ùn hè micca cuntrullatu |
| Trascinate | Velocità di linea, ritirata è trasportu stabile | Dimensioni currette quandu l'estrattore hè misalignatu o a velocità fluttua |
Regula di taglia utile:specificà a pipa più chjuca è più grande, ma ingegneria intornu à i cantoni difficili di u funziunamentu. Quessi sò spessu u più grande pipa à altu pruduzzione, u muru thinnest à alta vitezza ligna, un picculu taglia bassu-output chì aumenta u tempu di residenza, è u pruduttu cù u muru strettu o esigenza superficia.


Nanhaiya offre mandrini regolabili, opzioni di canali di raffreddamentu è rivestimenti rimpiazzabili nantu à a so gamma di fustelle per tubi. Aduprate queste opzioni per una ragione definita. L'ajustamentu hè utile quandu l'operatori anu un metudu di centru ripetibile. I cumpunenti di usura rimpiazzabili sò utili quandu u so scopu, a quantità di riserva è a prucedura di rimpiazzamentu sò chjaru.
Blocca l'interfaccia di l'estrusore prima di inizià a lavorazione
Una filiera di tubu pò avè un percorsu di flussu internu eccellente è ancu fallu di stallà perchè l'ingressu, u registru, u mudellu di bullone, u segellu o l'altezza di u centru hè stata assunta. I prughjetti di rimpiazzamentu sò soprattuttu vulnerabili perchè i disegni di a macchina pò esse vechji, mudificati o indisponibili.
Preferimu trè forme di evidenza: u disegnu cuntrullatu uriginale, misure fresche è foto chjaru cù una riferenza di scala. Sì i trè ùn sò d'accordu, risolve u cunflittu prima chì u disegnu di fabricazione sia liberatu.
- Marca di estrusore, mudellu è cunfigurazione di viti
- Diametru di viti è intervallu di output nominali
- Disegno di flange di scarico o adattatore
- Registrate u diametru, a prufundità è a tolleranza
- A quantità di bulloni, filu, cerculu di pitch è orientazione
- Geometria di a faccia di sigillatura è u metudu di guarnizione
- Diametru di entrata di fusione è lunghezza di transizione
- Piastra di interruzzione necessaria o interfaccia di schermu
- Dimensione è locu di u portu di u sensor di pressione
- Tipu di sensore di temperatura di fusione è inserimentu
- Tensione di riscaldatore, frequenza, putenza è connettori
- Tipu di termocoppia è cumpatibilità di u controller
- Altezza di u centru di a testa è a direzzione di u flussu
- Quadru di supportu, roti, rails o punti di elevazione
- L'installazione è l'autorizazione di mantenimentu dispunibule
- Distanza da calibratore è riferimentu di allineamentu
Nanhaiya fabrica customizableflange di cannaè i cumpunenti die-head, cusì l'adattatore pò esse discutitu cù u capu invece di manca cum'è una sorpresa di stallazione. Per un prughjettu di linea cumpleta, allineate l'interfaccia die cù u sceltumacchina di estrusore di plastica, cuntrolli è equipaggiu downstream.
A nostra vista di fabbrica:una foto di u telefuninu di una flange ci aiuta à capisce u layout, ma ùn definisce micca un circhiu di bolt o registru fit. Utilizemu a foto per truvà e dumande. Utilizemu un disegnu firmatu per cutà u metale. Questa distinzione impedisce chì un picculu errore di interfaccia ritarda una installazione sana.


Sceglite a custruzzione intornu à u materiale è u travagliu di pulizia
A testa di filiera di pipa dedicata di Nanhaiya usa l'acciaio in lega d'alta resistenza cù superfici indurite è hè prodotta da machinazione CNC di precisione è trattamentu termicu. U so generaletesta di estrusorepagina elenca 38CrMoAl, nitrurazione è una durezza di a superficia da HV950 à HV1000.
Questi valori sò dati di partenza utili, ma a specificazione appruvata deve sempre identificà u materiale di cumpunenti esatta, u scopu di trattamentu, u criteriu di durezza finita, a finitura di a superficia di flussu, l'ispezione dimensionale è qualsiasi esigenza di corrosione. Un valore di durezza nantu à un cumpunente ùn deve esse copiatu à ogni fastener, coperta di riscaldatore o parte strutturale.
| Cundizione di serviziu | Preoccupazione di l'acquistu | Cosa da definisce in a citazione |
|---|---|---|
| PVC pienu | Carica minerale abrasiva, depositi è frequenza di pulizia | Formula, livellu di riempimentu, materiale di cumpunenti bagnati è trattamentu, portata di usura rimpiazzabile è metudu di pulizia |
| CPVC o compostu sensible à u calore | Storia termale, hold-up è degradazione materiale | Finestra di trasfurmazioni, cuncettu di percorsu di flussu, zoni di riscaldamentu, punti di sensori, prucedura di start-up è arrestu |
| PE noir carbone | Distribuzione stabile, qualità di a superficia è long runs | Grau cumpostu, gamma di output, finestra di pressione, arrangiamentu di riscaldatore è accessu di pulizia |
| Contenutu riciclatu | Cuntaminazione, variazione di viscosità è particelle abrasive | Fonte, percentuale massima, pianu di filtrazione, mostra, variazione prevista è limiti di accettazione |
| Frequenti cambiamenti di culore | Hold-up, access, change-part handling and scrap | Sequenza di culore, materiale di pulizia, tempu di cambiamentu permessu, prucedura di purga è parti amovibili |
Harder ùn hè micca una strategia materiale cumpleta.A durezza di a superficia, a prufundità di u casu, a tenacità di u sustrato, u cumpurtamentu di a corrosione, u metudu di finitura è di riparazione deve esse adattatu à u cumpunente è u prucessu. Dumandate à u fornitore di listinu ciò chì hè trattatu, cumu hè verificatu è quale registru d'ispezione vene cù l'ordine.


Revisione Nanhaiya'sequipamentu di pruduzzione, certificatièserviziu tecnicudurante a qualificazione di u fornitore. A guida d'installazione è i cunsiglii di mantenimentu à longu andà ponu esse inclusi in u scopu di supportu accunsentutu.
Fate u cambiamentu di taglia parte di u calculu di compra
Un prezzu più bassu di l'attrezzi pò esse caru se ogni cambiamentu ligami una gru, danni à i riscaldatori o esige un centru ripetutu di prova è errore. Dumandate cumu si sguassate u fustu è u mandrinu, induve si mette i pezzi caldi, quali fasteners sò trattati, cumu l'allinjamentu hè restauratu è quali sigilli o consumabili sò rimpiazzati.
| Quistione di cambiamentu | Perchè u cumpratore deve cura | Pruduzzione di u cuntrattu |
|---|---|---|
| Chì dimensioni sparte un corpu? | Mostra u veru numeru di capi è setti di pezzi di cambià | Matrice di cumpatibilità per tubu OD, gamma di muru è materiale |
| Ciò chì deve rinfriscà prima di sguassà? | Affetta i tempi di inattività è a sicurezza di manipolazione | Temperature scritta è prucedura di manipulazione |
| Cumu sò centrati i morti è i mandrini? | Affetta i scarti di partenza è a correzione di u muru | Diagramma di aghjustamentu, pusizioni di riferimentu è furmazione |
| Chì arnesi è dispusitivi di elevazione sò necessarii? | Impedisce a manipulazione improvisata insicura | Lista di strumenti, pesi di parte, punti di elevazione è disegni di l'attrezzi |
| Chì parti sò spare di rutina? | Riduce i tempi di inattività dopu danni à filetta, sigillatura, riscaldatore o sensori | Lista di ricambiu cunsigliata per dui anni di prezzu per articulu |
| Cumu hè pulita a strada di u flussu? | Cambia u travagliu, u risicu di a superficia è u cambiamentu di culore | Strumenti di pulizia appruvati, materiali è passi di smontaggio |
Per un schedariu di produttu mistu, calculate u costu di cambiamentu per ore, travagliu è scarti di partenza. Se una pianta cambia trà duie dimensioni di pipa distanti parechje volte à settimana, dui capi completi ponu prutege più tempu di produzzione chì un corpu cù assai inseriti. Se i cambiamenti sò pocu frequenti è a gamma hè compacta, un corpu cumuni pò esse sensu.
A nostra vista di fabbrica:dumandemu quale cambierà l'attrezzatura è quale l'equipaggiu di elevazione hè dispunibule. Un disignu chì travaglia nantu à un bancu di assemblea pulita pò esse sgradu à fiancu à un extruder caldu è un vacuum tank. L'accessu di l'operatore hè un input di ingegneria, micca un dettagliu dopu a vendita.

Aduprà difetti di pipa per truvà a zona di prucessu rispunsevuli
Quandu una pipa scappa di specificazione, l'operatori spessu aghjustanu a fustella prima perchè i so bulloni di centru sò visibili. Chì pò migliurà temporaneamente una lettura mentre nasconde un prublema di temperatura, estrusore o downstream. Registrate u difettu intornu à a circunferenza è longu a lunghezza di a pipe prima di fà parechji cambiamenti à una volta.
| Difettu osservatu | I cuntrolli di testa | Controlli a monte è a valle | Cumprà lezioni |
|---|---|---|---|
| Un latu sempre più grossu | Centratura di u mandrinu, depositi di flussu, danni, equilibriu di riscaldatore è allineamentu di l'assemblea | Surging di l'estrusore, allineamentu di calibratore, distribuzione di vacuum, rinfrescante è allineamentu di trasportu | Esige un centru accessibile, zoni di temperatura è un riferimentu di allineamentu |
| U muru cambia intornu è longu u pipe | Regolazione libera, ciclismo termale, pressione instabile o flussu irregolare | Alimentazione, uscita di viti, cuntrollu di velocità di linea, stabilità di u vacuum è di a temperatura di l'acqua | Accettate una finestra operativa stabile, micca una corta serie di misure |
| Linee di superficia longa | Cuntaminazione, depositu, scratch o superficia die-lip dannata | Particelle non fuse, filtrazione, danni al calibratore e segni di manipolazione | Definite l'arnesi di pulizia, u pianu di filtru, l'ispezione di a superficia è l'attrezzi di ricambio |
| Strisce gialli, marroni o neri | Zoni morti, dipositi, calore eccessivu lucali è longu tempu di residenza | Alimentazione contaminata, dipositi di canna, usura di viti è pratica di arrestu | Verificate a strada di fusione cumpleta è a rutina di pulizia prima di copià a vechja geometria |
| Pressione di testa alta | Spaziu anulare ristrettu, bassa temperatura, bloccu o percorsu di flussu inadeguatu | Restrizzione di u screnu, viscosità di u materiale, dumanda di output è cundizione di sensori | Indicà u puntu di misurazione di pressione è u limitu operativu in a specificazione |
| Ovalità di pipa | Flussu di uscita irregolare o pusizione iniziale di u tubu | Usura di u calibratore, vacuum, equilibriu di rinfrescante, supportu è allineamentu di u trasportu | L'ovalità finale appartene à a prova di accettazione di a linea completa |
| Superficie interna rugosa | Finitura di mandrinu, dipositi, temperatura è cumpurtamentu di flussu | Umidità di u materiale, dispersione, degradazione è stabilità di output | Includite i criteri di superficia interna è esterna in l'appruvazioni di mostra |
Regula di un cambiamentu:arregistrà a linea di basa, cambia una variabile cuntrullata, aspittà chì u materiale viaghja per a linea, marca a pipa affettata è misura di novu. L'ajustamentu aleatoriu di a temperatura, u centru, u vacuum è u trasportu à u stessu tempu distrugge l'evidenza necessaria per identificà a causa.
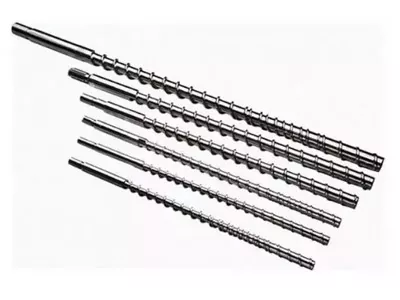
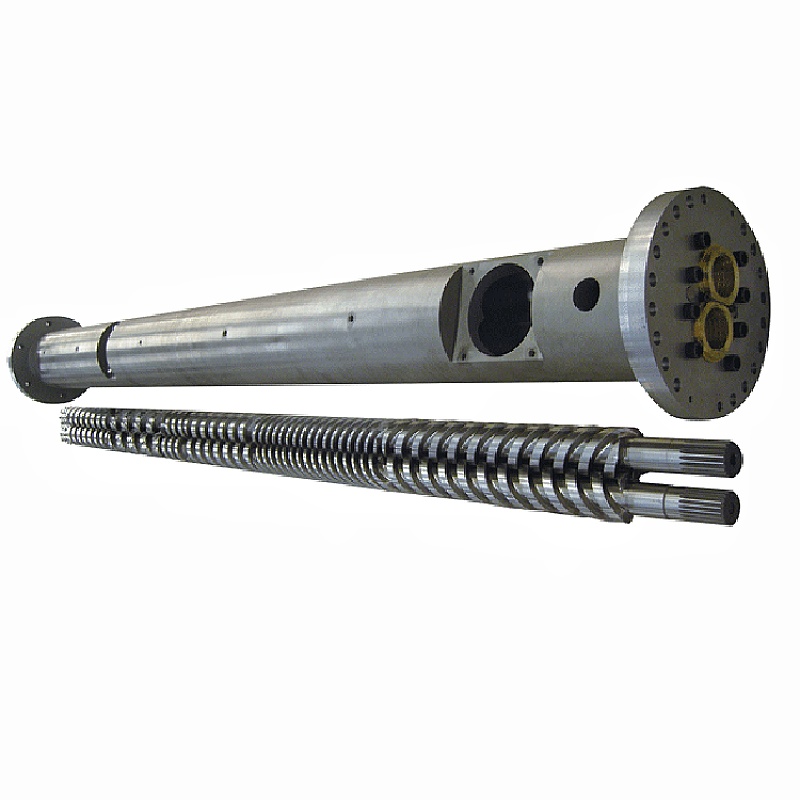
Se l'output o a pressione di fusione hè inestabile prima di a testa, inspeccione ancu a vite è a canna. Nanhaiya furnisceTubi in PVC singole viti, Tubi in PVC parallele a viteèTubi in PVC conici a doppia vite. U fustu ùn deve esse riprogettatu per cumpensà una seccione plastificante usata o inadatta.

Lista di cuntrollu RFQ di testa di estrusione di tubi
Un RFQ cumpletu permette à u cumpratore paragunà u scopu di l'ingegneria invece di paragunà un prezzu di basa bassu cù una quotazione inclusiva. Mettite l'articuli seguenti in un pacchettu cuntrullatu da rivisione.
- Identificà i prudutti.Elencu ogni tubu OD, gamma di muru, SDR o pianificazione, custruzzione di strati, culore è applicazione. Marca u pruduttu normale è a dimensione più difficiuli.
- Nome u standard.Dà u standard esattu, parte, edizione, adopzione naziunale è disegnu internu. Aghjunghjite u pianu d'ispezione di u tubu finitu.
- Scuprite u materiale.Fornite a formula cumpleta di PVC o esatta qualità PE, PP o PPR, additivi, filler, pigmenti, cuntenutu riciclatu è schede di dati di i fornitori.
- Definite a tarifa.Dà a produzzione netta vendibile è a velocità di linea per ogni pruduttu criticu, più a capacità di rinfrescante dispunibule è u calendariu operativu normale.
- Descrive l'estrusore.State singulu, parallella gemelli o cunica doppia vite; diamitru di viti; putenza di u mutore; pressione normale è temperatura di funnu; layout di l'adattatore; è i limiti di u prucessu attuale.
- Cuntrolla l'interfaccia.Attach the flange, register, bolt circle, sealing face, melt inlet, center height, sensor-port and support drawings.
- Specificate i dettagli elettrici.Elencu a tensione è a frequenza di u riscaldatore, u tipu di termocoppia, u standard di connettore, a cumpatibilità di u controller, a lunghezza di u cable è u requisitu di l'area periculosa se applicabile.
- Mostra a linea downstream.Includite dimensioni di calibratore, cisterna di vacuum, lunghezza di rinfrescante, spruzzo o arrangiamentu di immersione, tipu di trasportu, linea centrale è distanza da a uscita di u fustu.
- Sceglite u scopu di u cambiamentu.Elencu set di pezzi di cambiamentu, riscaldatori è sensori di ricambio, sigilli, fasteners, arnesi di manipolazione, rack di almacenamento è prucedura di cambiamentu di dimensione desiderata.
- Definisce i ducumenti.Richiede disegni di assemblea è parte, fattura di materiali, registri di materiali è di trattamentu termicu, ispezione dimensionale, lista elettrica, istruzioni operative è lista di pezzi di ricambio.
- Scrivite a prova di accettazione.Nominate a resina, a formula, a dimensione di u tubu, a durata di a corsa, l'output, a velocità di a linea, i registri di prucessu, u campionamentu di dimensione è i criteri di passa / fallu.
- Chjarificà u sustegnu.Accordu nantu à a guida di l'installazione, a rispunsabilità di cumissioni, a furmazione di l'operatore, l'assistenza remota è a fruntiera trà u funziunamentu di a testa è a linea completa.
Avvisu di sustituzione:una matrice usata ùn pò più priservà e so dimensioni originali. Misura l'interfaccia di a macchina è una bona pipa ritenuta, truvate qualsiasi disegni originali è spiegà perchè u vechju capu hè rimpiazzatu. Copià ogni dimensione purtata pò ripruduce u stessu prublema di flussu o allineamentu.
A cunfigurazione di a vite deve ancu currisponde à u duvere materiale. Sfoglia Nanhaiya'ssingole viti, viti doppie paralleleècanne coniche a doppia vitequandu l'inchiesta copre a rùbbrica di plastificazione cumpleta. Per l'accessori è l'attrezzi cunnessi, utilizate ugamma di ricambi per estrusione.
Accetta u capu nantu à a cundizione di produzzione chì pensa à vende
L'ispezione dimensionale prova chì i cumpunenti fabbricati currispondenu à u disegnu. Ùn prova micca cumu un compostu specificu scorri per a linea completa. Un pianu d'accettazione sana hà duie parte: verificazione di cumpunenti è una pruduzzione.
| Fase d'accettazione | Cosa à verificà | Record per mantene |
|---|---|---|
| Rivista di documentu | Revisione di disegnu appruvata, fattura di materiali, matrice di pezzi di cambiamentu, lista di riscaldatori è sensori, manuali è scope di ricambio | Registru di documentu firmatu |
| Ispezione di cumpunenti | Interfacce critiche, caratteristiche concentriche, facce di sigillatura, fasteners, porti, materiale, trattamentu è cundizione visibile di a superficia di flussu | Ricordi dimensionali è materiali o di trattamentu specificati in l'ordine |
| Verificazione di l'assemblea | Fit, orientazione, installazione di riscaldatore, inserimentu di sensori, muvimentu di centru, sustegnu, elevazione è accessu | Lista di cuntrollu di l'assemblea cù e fotografie |
| Verificazione di u calore | Identificazione di a zona, risposta di u controller, lettura di u sensoru, tiratura di corrente è stabilità termica | Mappa di zona è letture stabilizzate |
| Corsa di pruduzzione | Materiale accunsentutu, dimensione di u tubu, output, velocità di linea, temperatura, pressione di fusione, carica di u mutore, vacuum and cooling conditions | Scheda di prucessu basatu in u tempu è campioni ritenuti |
| Ispezione di pipa | OD, muru in parechje pusizioni di u clock, ovalità, massa per lunghezza, superficia interna è esterna, rettilineità è testi standard richiesti | Rapportu d'ispezione ligatu à a pusizione di mostra è u tempu di produzzione |
| Operazione di rutina | Start-up, currezzione di centru, una fermata normale, disassemblamentu sicuru o un cambiamentu di taglia accunsentutu | Firma di l'operatore è lista di elementi aperti |
Aduprate a formulazione normale di u cumpratore quandu hè pratica. Se un materiale sustitutu hè necessariu, registrà a diferenza è limite ciò chì a prova prova. Una corsa PE riescita ùn cunvalida micca una formula di PVC, è un pruduttu di bassa velocità di muru grossu ùn prova micca una cundizione d'alta velocità di muru sottile.
A nostra vista di fabbrica:preferimu una corsa stabile cù misure tracciabili più di una breve visualizazione à a pruduzzione massima. A pressione deve esse stabilitu, a lettura di u muru deve esse cuntrullabile, i calefactori ùn anu micca ciculu anormalmente è u tubu rinfriscatu deve risponde à l'ispezione accunsentita. Stu risultatu dà à i dui lati un puntu di passaghju utile.


Domande frequenti
Chì infurmazione hè necessaria per citarà una testa di estrusione di pipa?
Mandate a qualità è a formula di polimeru, u standard di pipa, a dimensione cumpleta è a gamma di muru, a pruduzzione di destinazione è a velocità di a linea, u tipu d'estrusore, l'ingressu di fusione è u disegnu di a flange, a tensione di riscaldatore, i requisiti di sensori, i dettagli di calibrazione a valle, i pezzi di cambiamentu preferiti è un pianu di accettazione. I ritratti è i disegni misurati di a cunnessione attuale sò ancu utili per i prughjetti di sustituzione.
Una testa di filiera di un tubu pò esse realizatu in PVC, PE è PPR?
Un corpu esterno spartutu pò esse tecnicamente pussibule in un prughjettu ristrettu definitu, ma PVC, PE è PPR ùn creanu micca u stessu flussu, cundizioni termali o di dimensionamentu. Prima paragunemu a formulazione completa, a pruduzzioni, a gamma di dimensioni, i requisiti di u flussu è u metudu di pulizia. Strumentu separatu o un capu separatu pò esse a scelta di produzzione più sicura.
U diametru di a pipa hè uguale à u diametru finale di a pipa?
Di solitu no. U tubu caldu cambia dopu à abbandunà a matrice, perchè a fusione si gonfia, tira, entra in u calibratore è si raffredda. E dimensioni necessarie di fustelle è mandrini devenu esse cuncepite cù u materiale, l'output, a velocità di a linea, u vacuum sizing and cooling system, invece di esse copiate direttamente da a dimensione nominale di u tubu.
A sola testa di filiera pò guarantisce u gruixu di u muru di u tubu è l'ovalità?
No. A testa di die stabilisce a distribuzione annular di fusione, ma u gruixu di u muru finale è l'ovalità dipendenu ancu da a stabilità di u funnu, u centru, u equilibriu di a temperatura, a cundizione di calibratore, u vacuum, u rinfrescante, l'allineamentu di u trasportu è a velocità di a linea. L'accettazione deve pruvà a linea operativa cumpleta.
Quale materiale usa Nanhaiya per i capi di estrusione?
A pagina di testa di estrusore generale di Nanhaiya elenca 38CrMoAl cù nitrurazione è durezza di a superficia da HV950 à HV1000. A testa di estrusione di pipa dedicata hè descritta cum'è acciau in lega cù superfici indurite. U materiale finali, u trattamentu termale è i requisiti di a superficia bagnata deve esse cunfirmati per a resina, l'additivi è u metudu di pulizia in a specificazione appruvata.
Puderaghju cumprà una testa di fustelle cù parechje inserzioni di dimensioni o parechji capi cumpleti?
Aduprate i pezzi di cambiamentu quandu a gamma di dimensioni, a pruduzzioni è a rutina di pulizia permettenu à un corpu di copre u travagliu senza aghjustamentu eccessivu. I capi separati ponu avè sensu quandu i prudutti sò assai diffirenti in diametru, polimeru, output, struttura di strati o frequenza di cambiamentu. Comparare u tempu di cambiamentu tutale è u risicu di produzzione, micca solu u prezzu di l'attrezzi.
Cumu deve esse accettatu una testa di estrusione di pipa?
Cumincià cù disegnu, materiale, trattamentu, riscaldatore, sensore, flange è cuntrolli di u flussu. Allora eseguite u materiale di pruduzzione accunsentutu à a dimensione di u tubu, a pruduzzioni è a velocità di a linea specificata. Temperature di registru, pressione di fusione, letture di u muru intornu à a circunferenza, diametru esternu, ovalità, cundizione di a superficia, massa per lunghezza è qualsiasi teste richieste da u standard di tubu di destinazione.
Ciò chì face chì un latu di un muru di tubu extrusionatu hè più grossu?
I causi pussibuli includenu un mis-centring di fustelle o mandrini, squilibrio di temperatura circunferencial, flussu di fusione irregolare, depositi o danni in u percorsu di u flussu, output inestabile di l'estrusore, disalignamentu di calibratore, vacuum o raffreddamentu irregolari, è disallineamentu di trasportu. Verificate a tendenza prima di utilizà i bulloni di centru per ammuccià un prublema downstream.
Cuntinutu tecnicu preparatu da u pruduttu attuale, l'equipaggiu è l'infurmazione di serviziu di Nanhaiya, supportatu solu da e pagine ufficiali di standard ISO. A geometria finale, u materiale, u trattamentu, e dimensioni è i criteri di accettazione sò definiti da a specificazione di u prugettu appruvata.